Les tubes de reformage dans une usine de fer à réduction directe (DRI) ne sont pas des tubes d'échangeur de chaleur ordinaires. Ils se trouvent à l'intérieur d'un reformeur alimen...
READ MORE
 Accueil / Actualités / Nouvelles de l'industrie / Four de craquage d'éthylène : conception, matériaux des tubes et considérations de fonctionnement
2026-08-21
Imaginez le moment où un point chaud apparaît sur le serpentin radiant d’un four de craquage d’éthylène au milieu d’un cycle de production. Les températures métalliques des tubes commencent à grimper plus rapidement que lors du cycle précédent, et l'équipe de maintenance enregistre un arrêt imprévu du décodage. Dans une usine d’éthylène produisant un million de tonnes par an, chaque jour de production perdu peut effacer une part significative de la marge opérationnelle trimestrielle. C'est pourquoi le four de craquage d'éthylène , l'unité de conversion centrale de l'ensemble du complexe d'éthylène, mérite autant d'attention lors de l'approvisionnement que lors de l'exploitation quotidienne.
Un four de craquage de l'éthylène, également appelé four de pyrolyse ou vapocraqueur, craque thermiquement des matières premières d'hydrocarbures telles que le naphta, l'éthane, le propane et le butane en éthylène, propylène, butadiène et essence de pyrolyse en présence de vapeur de dilution. Bien qu'on l'appelle un four, la réaction réelle a lieu à l'intérieur du serpentin radiant, où les températures de sortie du serpentin atteignent 820 à 870 °C et les températures des tubes métalliques dépassent souvent 1 000 °C. Ces conditions déterminent à la fois le rendement en oléfines précieuses et l'intervalle entre les arrêts de décodage, de sorte que les choix de conception effectués dans le four ont un impact direct sur la rentabilité de l'usine.
Pour les entrepreneurs EPC et les propriétaires d’usines, la question pratique d’achat n’est pas simplement de savoir si le four peut chauffer la matière première. La question est de savoir si la conception sélectionnée peut conserver sa métallurgie, résister à la cokéfaction, maintenir un flux thermique stable et supporter la durée de vie garantie sur de nombreux cycles de fonctionnement. Un complet four de craquage d'éthylène supply package doit intégrer la géométrie du serpentin, la sélection du brûleur, la surface de la section de convection et la conception du système de trempe en une solution cohérente qui peut être conçue, érigée et mise en service dans les délais prévus.
 Chine Fabricant de four de craquage d'éthylène, usine personnalisée Tuopu Industry est un fabricant et une usine personnalisée de fours de craquage d'éthylène en Chine, nous livrons des EPC à grande échelle pour les fours de craquage d'éthylène... Voir le produit →
La réaction de fissuration à l’intérieur de la bobine radiante suit un mécanisme en chaîne de radicaux libres. La sélectivité de l'éthylène s'améliore lorsque le temps de séjour est court, la pression partielle des hydrocarbures est faible et le profil de température ne s'approche de son maximum qu'à proximité de la sortie du serpentin. Les fours modernes fonctionnent avec des temps de séjour de 0,1 à 0,5 seconde, selon la configuration du serpentin, et utilisent des rapports vapeur/hydrocarbure d'environ 0,3 à 0,8 en poids pour supprimer la cokéfaction et limiter l'augmentation de la température du métal du tube.
La section radiante est l’endroit où se produisent réellement les fissures. L'alimentation entre d'abord dans la section de convection, où elle est préchauffée et vaporisée par les gaz de combustion chauds ; la vapeur de dilution y est également surchauffée. Après avoir quitté le serpentin radiant entre 820 et 870 °C, le gaz craqué est rapidement trempé dans un échangeur de ligne de transfert (TLE) pour arrêter les réactions secondaires et récupérer la vapeur à haute pression, qui entraîne généralement la turbine du compresseur de gaz craqué. Le four fonctionne donc comme un système énergétique intégré plutôt que comme un simple appareil de chauffage, c'est pourquoi l'efficacité thermique et la récupération de chaleur doivent être évaluées en même temps que le rendement du procédé.
Les fours de craquage industriels ont évolué vers quelques familles de configurations de bobines bien connues, chacune optimisée pour une gamme spécifique de matières premières et de gravité de craquage. Le tableau ci-dessous résume les principales différences.
| Famille de configurations | Temps de séjour typique | Particularité | Matière première préférée |
|---|---|---|---|
| Type CBL | 0,2 à 0,5 s | Deux passes radiantes ; comportement de décodage robuste | Naphta, gasoil |
| Type à courte durée de résidence | 0,1 à 0,3 s | Bobines divisées verticales ; sévérité élevée des fissures | Éthane, propane, naphta |
| Type ultra-sélectif | Environ 0,1 s | Bobine compacte ; rendement élevé en propylène | Naphta, kérosène |
| Type milliseconde | En dessous de 0,1 s | Résidence très courte ; température de sortie de batterie très élevée | Aliments légers, éthane |
La différence pratique ne se limite pas au rendement. Les configurations à temps de séjour plus court nécessitent généralement des alliages de tubes avancés pour tolérer des températures de sortie plus élevées, ce qui augmente le coût initial de l'équipement mais peut réduire le dépôt de coke et prolonger la longueur du cycle. Le choix optimal dépend de la gamme de matières premières de l'usine, des contraintes de la section de récupération en aval et de la valeur que l'opérateur accorde à la disponibilité en cours.
Le serpentin radiant est l’élément le plus critique en matière de sécurité du four. La plupart des bobines sont produites par coulée centrifuge à partir d'aciers inoxydables austénitiques résistant à la chaleur. La nuance classique, HK-40 (25Cr-20Ni), a été largement remplacée dans les fours modernes à haute sévérité par des modifications HP-40 (25Cr-35Ni) et HP-40 stabilisées au niobium, qui offrent une résistance à la rupture par fluage plus élevée et une meilleure résistance à la carburation. La résistance indicative à la rupture par fluage sur 100 000 heures à 1 000 °C est d'environ 15 à 20 MPa pour le HK-40, contre 25 à 35 MPa pour les qualités HP-40 modifiées au niobium. Cette marge métallurgique est la raison pour laquelle pratiquement tous les nouveaux fours de craquage utilisent des matériaux fortement alliés.
La carburation reste le mécanisme dominant de dégradation à long terme. Le carbone du gaz de procédé se diffuse dans la paroi du tube, précipite les carbures de chrome et rend le métal plus cassant. Les dommages causés par le fluage, la fatigue thermique et l'oxydation provoquent alors des fissures qui finissent par forcer le remplacement de la bobine. Pour ces raisons, les opérateurs et les acheteurs EPC ont besoin d'un fournisseur de bobines radiantes qui contrôle la chimie des alliages, la qualité du moulage et les procédures de soudage avec une traçabilité documentée. Fournisseurs dédiés produits de tubes de fissuration et de serpentins radiants peut normalement fournir des enregistrements d'identification positifs des matériaux, des rapports de dimensions et des procédures de réparation des soudures qui satisfont l'autorité d'inspection d'un projet.
 Fabricant de bobines radiantes en Chine, usine de tubes de craquage Tuopu Industry est un fabricant chinois de bobines radiantes fournissant des tubes et des collecteurs de craquage haute performance directement depuis notre usine. Haut... Voir le produit →
Le flux thermique est la variable contrôlant à la fois la sélectivité et la durée de vie de la bobine. Le flux thermique moyen de la section radiante est généralement limité à 50 à 80 kW/m² pour le craquage du naphta, mais les pics locaux à proximité des brûleurs et à l'entrée du serpentin peuvent dépasser la moyenne d'un facteur deux. Le tableau ci-dessous illustre un cycle typique : à mesure que le coke s'accumule sur la paroi du tube interne, la résistance thermique effective augmente, de sorte que la température du métal du tube dérive vers le haut pour maintenir la même température de sortie du processus.
Illustration de l'augmentation de la température du métal du tube au cours d'un cycle d'exécution ; la limite de conception force un arrêt de décodage.
Lorsque la température du métal du tube approche la valeur maximale admissible pour l'alliage sélectionné, le four est décoké avec un mélange vapeur-air et remis en service. Les cycles plus longs nécessitent un alliage plus résistant au fluage, un contrôle plus strict du rapport carburant-air pour niveler le flux de chaleur local, ou une sévérité de processus plus faible. Les récentes améliorations apportées à la conception des brûleurs et aux traitements de surface des serpentins peuvent également retarder l'adhésion du coke et prolonger la durée de fonctionnement.
Un four de craquage d’éthylène est l’un des plus gros consommateurs d’énergie d’un complexe pétrochimique. Les fours modernes atteignent un rendement thermique global de 92 à 94 % sur la base d'un pouvoir calorifique inférieur (PCG) lorsque la section de convection comprend la récupération de chaleur des effluents d'alimentation, le préchauffage de l'air de combustion et un TLE correctement dimensionné. Le graphique en anneau ci-dessous donne une répartition indicative de la répartition de la chaleur du combustible.
Répartition indicative de la chaleur du combustible d'un four moderne de craquage d'éthylène, base PCI.
Chaque point de pourcentage de perte de gaz de combustion évitable se traduit par un coût d'exploitation mesurable sur la durée de vie du four de vingt ans. L’amélioration la plus rentable est généralement une amélioration plus profonde module de section de convection avec des tubes à ailettes ou cloutés pour récupérer la chaleur plus sensible des fumées. Combiné au préchauffage de l'air de combustion entraîné par la chaleur résiduelle récupérée, cela peut ramener la température de sortie des gaz de combustion jusqu'à environ 100 à 120 °C et augmenter l'efficacité du four à près de 95 %.
 Chine Fabricant de modules de section de convection, usine Tuopu Industry est un fabricant et une usine de modules de sections de convection en Chine, fournissant des sections de convection de four modulaires robustes pour... Voir le produit →
Étant donné que le four de craquage relie les performances du processus, la métallurgie et le montage sur site à grande échelle, la décision d'achat ne doit jamais reposer uniquement sur le prix indiqué. Avant de passer une commande, vérifiez trois domaines pratiques.
Tuopu Industry (Jiangsu) Co., Ltd. est l'un des fournisseurs qui combine ces caractéristiques. Son activité de fours remonte à 1998 et sa base de production comprend un centre d'équipement lourd de 40 000 m² avec une capacité de levage de 150 tonnes, des lignes de soudage robotisées et un quai roulier dédié aux modules de chauffage surdimensionnés. La société est un fournisseur coté de premier ordre de Sinopec, CNPC et CNOOC, et fournit des fours de craquage d'éthylène sur une base EPC. Si vous établissez une liste restreinte, une première étape pratique consiste à utiliser les page de contact pour demander les références de projets pertinentes. Vous pouvez également lire une fiche technique article sur la sélection des appareils de chauffage et les applications techniques dans les usines pétrochimiques , qui explique comment le type de radiateur, le niveau de service et les choix de disposition sont effectués dans des projets réels.
Un four de craquage d'éthylène craque thermiquement les hydrocarbures sans catalyseur et utilise un temps de séjour court pour maximiser les rendements en oléfines. Un reformeur à vapeur, utilisé pour la production d'hydrogène ou de gaz de synthèse, repose sur un catalyseur au nickel à l'intérieur de tubes en alliage et fonctionne à des températures de sortie plus basses et à des pressions internes plus élevées.
La vapeur de dilution abaisse la pression partielle des hydrocarbures, ce qui déplace l'équilibre de craquage vers les oléfines et réduit le taux de dépôt de coke sur la paroi du tube. La vapeur modère également l’augmentation de la température du métal du tube et aide à transporter le gaz craqué à travers le serpentin.
Les durées d'exécution typiques varient de 30 à 80 jours pour la matière première naphta et plus longues pour l'éthane, en fonction de la conception du serpentin, du flux thermique, de la gravité de la fissuration et de la qualité de la matière première. L'analyse se termine lorsque la température du tube métallique atteint la limite de conception ou lorsque le four ne peut plus maintenir sa température de sortie.
De nombreux fours modernes sont conçus pour offrir une flexibilité entre l’éthane, le GPL et le naphta. Cependant, la géométrie du serpentin et la longueur attendue du serpentin diffèrent selon la matière première, donc le passage à une alimentation plus lourde raccourcit généralement la longueur du serpentin et nécessite un ajustement du taux de vapeur et de la température de sortie du serpentin.
Les tubes de reformage dans une usine de fer à réduction directe (DRI) ne sont pas des tubes d'échangeur de chaleur ordinaires. Ils se trouvent à l'intérieur d'un reformeur alimen...
READ MOREUn serpentin radiant qui tombe en panne au 18e mois au lieu de la cinquième année fait plus qu’interrompre la production d’éthylène. Cela force un arrêt imprévu, un levage de grue et une réévalu...
READ MORELa section de convection d'un appareil de chauffage à feu est l'endroit où l'efficacité thermique est gagnée ou perdue. Les gaz de combustion quittent la section radiante entr...
READ MOREAprès trois années d'utilisation d'une unité de cokéfaction retardée, la température de sortie des gaz de combustion d'un appareil de chauffage à combustion avait dérivé de 180 °C...
READ MORE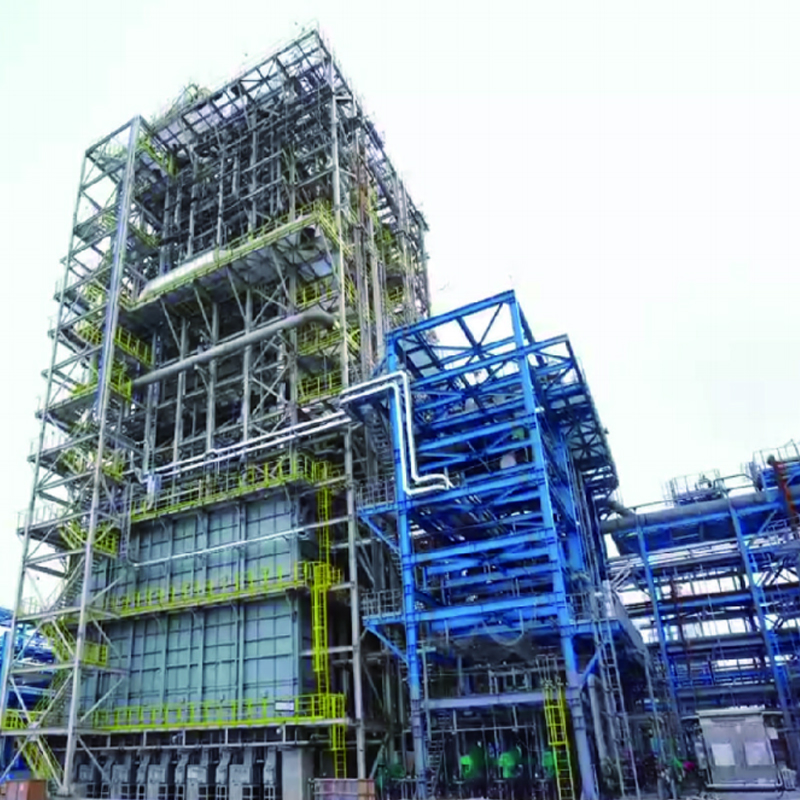
Le four de craquage d'éthylène est un four industriel haute performance conçu pour la production d'éthylène par pyrolyse d'hydrocarbures. Le four fournit la chaleur à haute températu...
See Details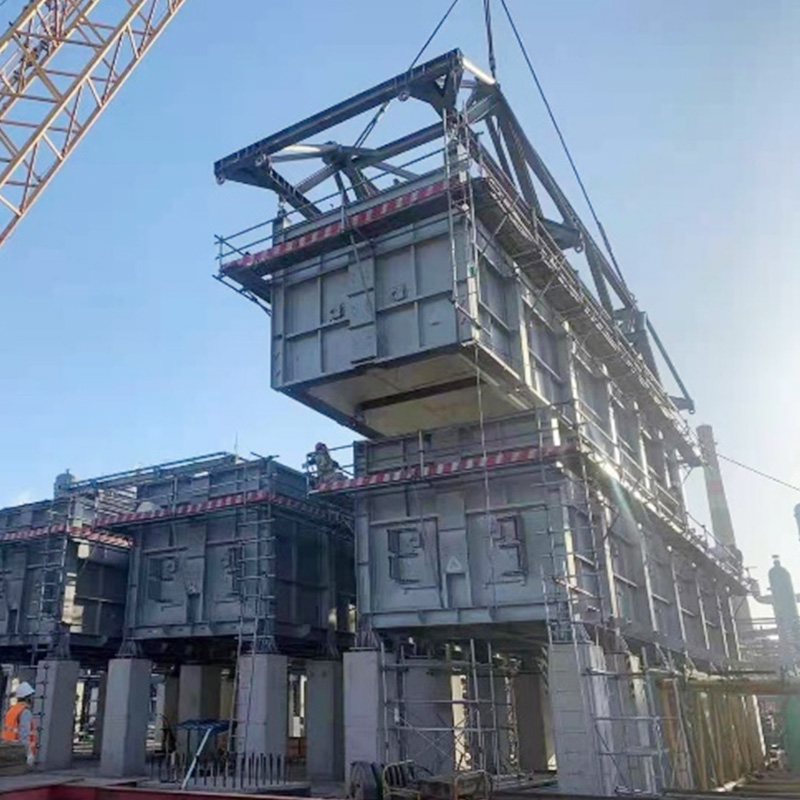
Utilisation de COMMOS et du PID intelligent pour une conception collaborative bidimensionnelle, atteignant un niveau de livraison numérique.
See Details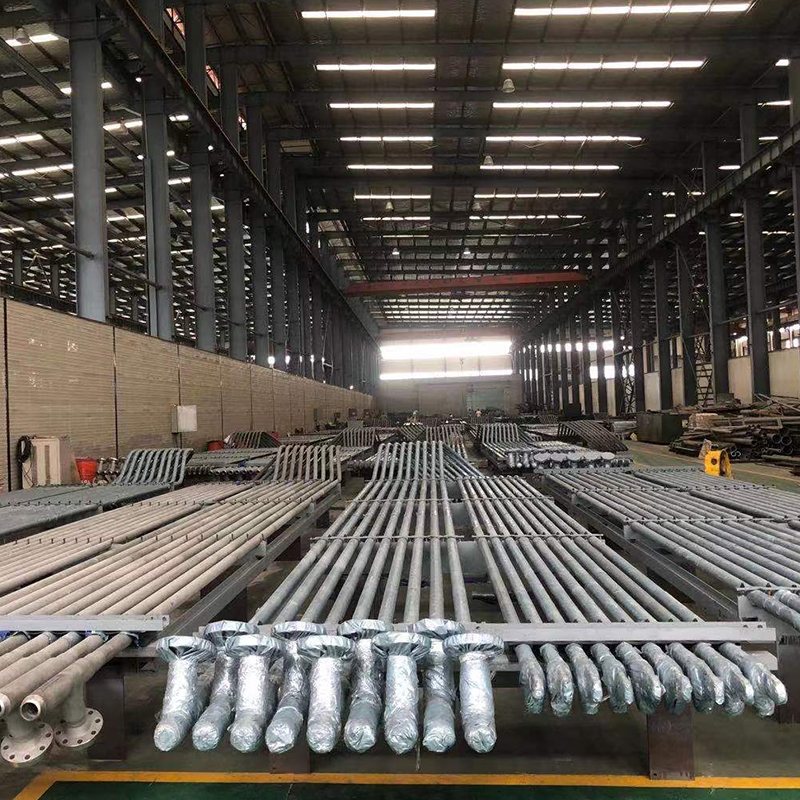
La série Cracking Tube est conçue pour les fours de craquage à haute température de l'industrie pétrochimique, offrant une stabilité thermique, une résistance à la corrosion et une fiabilité o...
See Details
Notre four incinérateur de soufre est spécialement conçu pour une combustion sûre et efficace des sous-produits contenant du soufre dans les raffineries et les usines chimiques. Il fournit un chauf...
See Details
Notre reformeur de génération d'hydrogène est spécialement conçu pour fournir un chauffage précis et fiable pour les processus de production d'hydrogène dans les raffineries et les usines...
See Details
Notre réchauffeur d’hydrocraquage de résidus est conçu pour un chauffage efficace dans les processus d’hydroffinage du pétrole lourd. Il offre un contrôle précis de la température, un chauffage uni...
See DetailsTéléphone
+86 189 5262 7611
+86-(0)523 8498 2299
Courriel
Adresse
No.20, route Fuyang, ville de Jingjiang, province du Jiangsu, Chine
Médias