Les tubes de reformage dans une usine de fer à réduction directe (DRI) ne sont pas des tubes d'échangeur de chaleur ordinaires. Ils se trouvent à l'intérieur d'un reformeur alimen...
READ MORE
 Accueil / Actualités / Nouvelles de l'industrie / Tubes de reformage de génération d'hydrogène : matériaux, durée de vie et guide de sélection
2026-08-14
Une usine d'hydrogène de 60 000 Nm³/h contient généralement 80 à 120 tubes de reformage fonctionnant à des températures de paroi proches de 900°C. Si un tube tombe en panne, le four doit généralement être arrêté, le catalyseur déchargé et l'élément endommagé remplacé avant le redémarrage de la production. En pratique, un tube défectueux peut coûter plus cher en perte de production que le tube lui-même, et ce, de loin. C'est pourquoi les ingénieurs considèrent la spécification des tubes du reformeur, la vérification des matériaux et la sélection des fournisseurs comme des tâches critiques plutôt que comme des achats de routine.
Ce guide explique comment fonctionne un tube de reformage de génération d'hydrogène, quels alliages dominent, pourquoi la coulée centrifuge est la méthode de production de choix, comment les tubes échouent et ce qu'il faut vérifier avant de passer une commande.
Un tube de reformage de génération d'hydrogène est un récipient sous pression vertical rempli de catalyseur installé dans la section radiante d'un reformeur de méthane à vapeur. La vapeur et le gaz naturel entrent par le haut, réagissent en descendant à travers le catalyseur et sortent par le bas sous forme de gaz de synthèse riche en hydrogène. La réaction principale est endothermique : le méthane réagit avec la vapeur pour produire du monoxyde de carbone et trois moles d'hydrogène.
Trois conditions définissent le problème d'ingénierie : la réaction absorbe de la chaleur, de sorte que la paroi du tube doit conduire des flux de chaleur élevés dans le lit de catalyseur ; le processus fonctionne sous pression, généralement de 1,5 à 3,5 MPa ; et les températures des tubes métalliques atteignent 850 à 950°C, avec des excursions transitoires au-dessus de 1000°C lors des perturbations.
Combinez la pression interne avec une température du métal proche de mille degrés et le tube devient un composant limité au fluage. Sa durée de vie nominale est régie par la déformation lente et dépendante du temps de l'alliage, et non par les marges de corrosion. C'est pourquoi le choix de l'alliage et la qualité du moulage déterminent la durée pendant laquelle le four peut fonctionner entre des réparations majeures. Pour la logique du processus au niveau de l'usine, l'article sur le but d'un reformeur à vapeur explique comment le reformeur s'intègre dans une unité à hydrogène.
Côté matériel, un fournisseur tel que Tuopu Industry livre reformeurs complets de génération d'hydrogène dans lequel le réseau de tubes radiants, la disposition des brûleurs et les collecteurs de sortie sont conçus comme un seul système intégré.
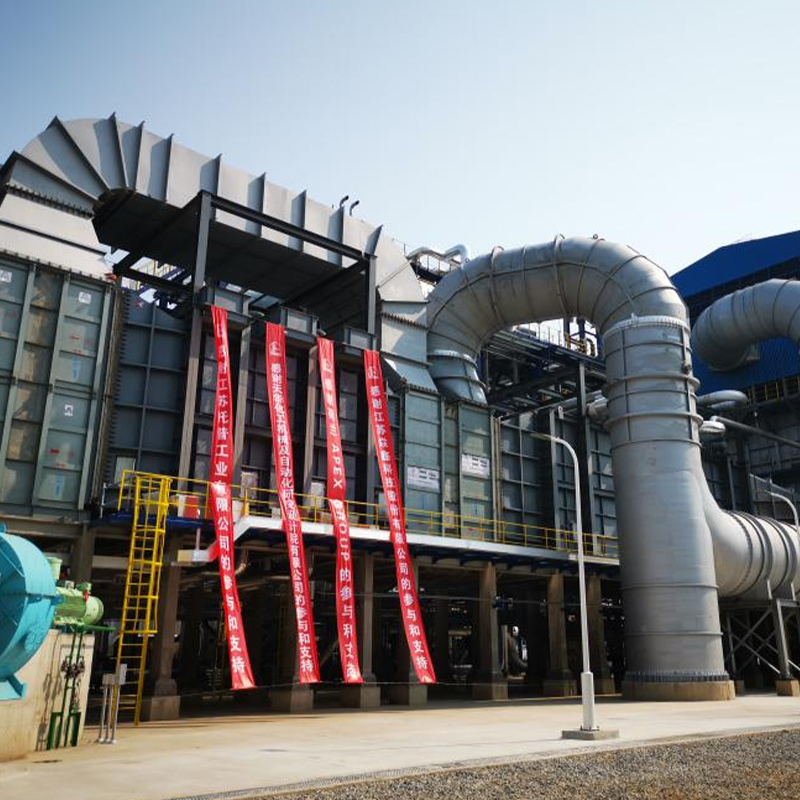 Chine Fabricant de reformeur de production d'hydrogène, usine personnalisée - Tuopu Industry En tant que principal fabricant et usine de reformeurs de génération d'hydrogène en Chine, Tuopu Industry fournit des reformeurs de génération d'hydrogène pour l'industrie mondiale... Voir le produit →
Les tubes du reformeur sont fabriqués à partir d’aciers inoxydables résistants à la chaleur, coulés par centrifugation. L'ancienne nuance 40 HK (25Cr-20Ni) a été largement remplacée par HP40Nb (25Cr-35Ni avec niobium) et par des nuances micro-alliées plus récentes de type SU600. Le niobium forme des carbures fins et stables dans la matrice austénitique, ce qui ralentit la déformation par fluage à haute température.
La résistance au fluage est la propriété de conception la plus influente. Au-dessus d’une température de paroi d’environ 800°C, même les alliages de première qualité s’allongent lentement. Les concepteurs utilisent les données de rupture par fluage pour définir l'épaisseur de paroi de manière à ce que la contrainte circonférentielle moyenne reste inférieure au niveau autorisé sur une durée de vie de conception de 100 000 heures, soit environ 11,4 ans. Un dépassement de la température de conception de seulement 15 à 20 °C peut réduire de moitié la durée de vie restante.
| Propriété | 40 HK | HP40Nb | Micro-allié type SU 600 |
|---|---|---|---|
| Composition nominale | 25Cr-20Ni | 25Cr-35Ni-Nb | 25Cr-35Ni-Nb plus micro-ajouts |
| Plafond de service typique pour tube métallique | environ 900°C | environ 950°C | environ 1000°C |
| Résistance à la rupture par fluage de 100 000 h à 950°C | le plus bas des trois | intermédiaire | le plus élevé |
| Résistance à la carburation | bien | mieux | meilleur |
| Applications courantes | usines plus anciennes, pièces de rechange à faible consommation | reformeurs à hydrogène standards | unités à haut rendement et haute température |
Choisissez la qualité en fonction de la température de conception, de la composition de l'alimentation et des cycles thermiques attendus, et non uniquement du prix. Une nuance micro-alliée coûte plus cher au départ mais permet une paroi plus fine, une durée de vie plus longue, ou les deux.
Les tubes de reformage sont produits par coulée centrifuge plutôt que par coulée statique, car le processus permet d'obtenir la structure qui répond aux exigences du service. L'alliage fondu est versé dans un moule en acier rotatif ; la force centrifuge répartit le métal uniformément et crée un tube dense avec une fine structure de grains en colonnes orientée perpendiculairement à l'axe, ce qui donne la meilleure résistance au fluage.
Un moulage centrifuge bien exécuté offre une épaisseur de paroi uniforme, une densité élevée sans cavités de retrait, des grains en forme de colonne qui résistent au fluage et à la fatigue thermique, et un alésage interne propre prêt pour le chargement du catalyseur.
Ne présumez pas que tous les tubes du reformeur sont identiques. La différence apparaît dans le contrôle de la composition, la préparation des moules, le traitement thermique et le programme d'inspection. Confirmez l'analyse chimique, les résultats de traction à température ambiante et élevée, les études de dureté le long du tube et les rapports radiographiques ou ultrasoniques. Ces documents sont la seule preuve que le tube se comportera comme le suppose sa conception.
Résistance à la rupture par fluage d'environ 100 000 heures à 950°C
Échelle relative avec le type SU 600 réglé sur 100. Les valeurs exactes dépendent du traitement thermique, de l'épaisseur de la paroi et du niveau de contrainte.
L'industrie Tuopu fabrique tubes de reformage en interne par coulée centrifuge , de sorte que chaque tube quitte l'usine avec des certificats de fusion, des rapports d'essais mécaniques et des enregistrements dimensionnels liés à la même chaleur.
 Chine Fabricant de tubes de reformage de génération d'hydrogène, usine Tuopu Industry est un fabricant chinois de tubes de reformage pour la production d'hydrogène. Nous fournissons directement des tubes de catalyseur et des tubes de réaction de haute qualité... Voir le produit →
La plupart des défaillances des tubes du reformeur se répartissent en cinq catégories :
Répartition typique des mécanismes de défaillance des tubes du reformeur
Les pourcentages sont des valeurs indicatives basées sur l’expérience des opérateurs dans les usines d’hydrogène alimentées ; les parts réelles varient selon l’âge du four et le style de fonctionnement.
La conclusion pratique est que le contrôle de la température est le levier le plus puissant. La cartographie infrarouge de la température des parois révèle rapidement les bandes chaudes, alors qu’une action est encore possible. Une longue durée de vie des tubes signifie respecter la température de conception, limiter les taux de chauffage et de refroidissement, maintenir les brûleurs alignés et remplacer le catalyseur avant qu'il ne se dégrade.
L’achat de tubes Reformer n’est pas une transaction de marchandises. Si la métallurgie est erronée ou si la documentation est incomplète, le problème n'apparaît souvent qu'en service. Parcourez cette liste de contrôle avant de commander :
La même discipline s’applique lors de l’achat du four complet. Un fournisseur possédant une expérience interne dans la métallurgie des appareils de chauffage et des tubes réduit les risques d’interface. Pour obtenir des conseils sur le reste du four, l'article sur la sélection des appareils de chauffage et les applications techniques couvre l'efficacité thermique, la disposition des brûleurs et la stratégie des matériaux dans le service pétrochimique.
Les tubes radiants retiennent le plus l'attention, mais 30 à 40 % du combustible entrant quitte la section radiante sous forme de gaz de combustion chauds. La section de convection récupère une partie de cette chaleur pour préchauffer l'alimentation, surchauffer la vapeur et réchauffer l'air de combustion. Chaque réduction de 25 °C de la température de la cheminée améliore l’efficacité totale du four d’environ un point de pourcentage.
Une section de convection modulaire est fabriquée en atelier, ce qui raccourcit le travail sur site et permet un soudage et des tests contrôlés. Les matériaux des tubes sont sélectionnés pour des températures métalliques modérées mais nécessitent néanmoins une résistance à la corrosion des gaz de combustion. Offres Tuopu Industrie modules de section de convection adapté à l'enveloppe du four, simplifiant ainsi l'approvisionnement et l'installation sur site.
 Chine Fabricant de modules de section de convection, usine Tuopu Industry est un fabricant et une usine de modules de sections de convection en Chine, fournissant des sections de convection de four modulaires robustes pour... Voir le produit →
Le fonctionnement détermine la durée de vie réelle du tube plus que toute marge de conception. Les usines avec des campagnes à tubes longs suivent les mêmes pratiques de base :
Durée de vie relative au fluage en fonction de la température du métal du tube
Échelle relative basée sur les données typiques de rupture par fluage publiées ; la relation exacte dépend de l'alliage et du niveau de contrainte.
La durée de vie nominale est normalement de 100 000 heures, soit environ 11,4 ans. La durée de vie réelle peut être plus longue avec une gestion minutieuse de la température, ou plus courte si le four présente des points chauds chroniques ou des cycles fréquents. Le facteur décisif est l’historique accumulé de la température du métal, et non l’âge calendaire.
Un tube de reformage contient un catalyseur et convertit les hydrocarbures et la vapeur en gaz de synthèse dans une réaction endothermique. Un tube de craquage dans un four à éthylène ne contient aucun catalyseur et repose uniquement sur la chaleur radiante pour craquer les hydrocarbures. Les différentes exigences de service nécessitent différents choix d’alliage et de conception.
Des soudures de fixation mineures sont acceptables, mais un tube présentant des fissures de fluage ne doit pas être soudé de manière permanente. Le matériau vieilli par le soudage introduit de nouvelles concentrations de contraintes et peut masquer des dommages plus profonds. La pratique standard consiste à remplacer le tube endommagé et à inspecter le reste de la bobine.
La résistance au fluage ne peut pas être vérifiée visuellement. La seule garantie de la durée de vie nominale est la composition vérifiable, les données d'essais mécaniques et les résultats CND de chaque chaleur. Un certificat qui ne correspond pas au moulage réel peut transformer une conception de 100 000 heures en une durée de vie beaucoup plus courte.
Les tubes de reformage de génération d'hydrogène fonctionnent à la limite de ce que les métaux peuvent faire. Les principales décisions concernent la qualité de l'alliage, la qualité de la coulée centrifuge, la marge de conception et la fiabilité du fournisseur. Si ces quatre éléments sont corrects, le four fonctionnera régulièrement pendant une décennie ou plus. Sautez les étapes de vérification et vous misez sur l’ensemble du four sur des composants coûteux à remplacer.
L'équipe d'ingénierie de Tuopu Industry peut examiner les conditions de votre processus et recommander une configuration de four et une qualité de tube adaptées à votre site. Atteignez-les via le page de contact .
Les tubes de reformage dans une usine de fer à réduction directe (DRI) ne sont pas des tubes d'échangeur de chaleur ordinaires. Ils se trouvent à l'intérieur d'un reformeur alimen...
READ MOREUn serpentin radiant qui tombe en panne au 18e mois au lieu de la cinquième année fait plus qu’interrompre la production d’éthylène. Cela force un arrêt imprévu, un levage de grue et une réévalu...
READ MORELa section de convection d'un appareil de chauffage à feu est l'endroit où l'efficacité thermique est gagnée ou perdue. Les gaz de combustion quittent la section radiante entr...
READ MOREAprès trois années d'utilisation d'une unité de cokéfaction retardée, la température de sortie des gaz de combustion d'un appareil de chauffage à combustion avait dérivé de 180 °C...
READ MORE
Notre reformeur de génération d'hydrogène est spécialement conçu pour fournir un chauffage précis et fiable pour les processus de production d'hydrogène dans les raffineries et les usines...
See Details
Utilisation de COMMOS et du PID intelligent pour une conception collaborative bidimensionnelle, atteignant un niveau de livraison numérique.
See Details
Le four joue un rôle essentiel dans le maintien de taux de conversion élevés, d'une qualité de produit constante et d'un fonctionnement fiable à long terme dans les usines de traitement p...
See Details
Le four de craquage d'éthylène est un four industriel haute performance conçu pour la production d'éthylène par pyrolyse d'hydrocarbures. Le four fournit la chaleur à haute températu...
See Details
Notre four incinérateur de soufre est spécialement conçu pour une combustion sûre et efficace des sous-produits contenant du soufre dans les raffineries et les usines chimiques. Il fournit un chauf...
See Details
Notre réchauffeur à rebouilleur au xylène est une solution de chauffage industrielle de précision conçue pour la séparation et la récupération efficaces du xylène dans les usines de traitement pétr...
See DetailsTéléphone
+86 189 5262 7611
+86-(0)523 8498 2299
Courriel
Adresse
No.20, route Fuyang, ville de Jingjiang, province du Jiangsu, Chine
Médias