Les tubes de reformage dans une usine de fer à réduction directe (DRI) ne sont pas des tubes d'échangeur de chaleur ordinaires. Ils se trouvent à l'intérieur d'un reformeur alimen...
READ MORE
 Accueil / Actualités / Nouvelles de l'industrie / Tubes de reformage DRI : matériaux, conception, modes de défaillance et guide d'approvisionnement
2026-10-02
Les tubes de reformage dans une usine de fer à réduction directe (DRI) ne sont pas des tubes d'échangeur de chaleur ordinaires. Ils se trouvent à l'intérieur d'un reformeur alimenté, où le gaz naturel, la vapeur et les gaz de combustion recyclés réagissent à environ 850-950°C pour produire de l'hydrogène et du monoxyde de carbone qui réduisent le minerai de fer. Lorsque ces tubes fluent, carburent ou se fissurent, le module DRI perd son gaz réducteur et la production s'arrête. Ce qu'il faut retenir en pratique : spécifiez les tubes de reformage DRI d'abord par condition de fonctionnement, puis par alliage, qualité de coulée, plan d'inspection et stratégie de pièces de rechange, et non pas uniquement par prix au kilogramme.
 Tube de reformage DRI La série de tubes de four DRI de Tuopu est spécialement conçue pour les fours à fer à réduction directe (DRI), offrant une résistance thermique, une résistance mécanique et un fonctionnement à long terme supérieurs... Voir le produit →
Dans un procédé DRI typique à base de gaz, le reformeur est le cœur chimique de l'usine. Il convertit un mélange de gaz naturel et de vapeur en gaz de synthèse, ou syngas, composé principalement d'hydrogène et de monoxyde de carbone. Ce gaz de synthèse est ensuite acheminé vers le four à cuve, où il extrait l'oxygène des boulettes de minerai de fer. Les tubes du reformeur sont les cuves de réaction : ils contiennent le catalyseur et transfèrent la chaleur des brûleurs du four au gaz de procédé.
Les reformeurs DRI fonctionnent souvent avec un potentiel carbone plus élevé et un rapport vapeur/carbone différent d'un reformeur de méthane à vapeur conventionnel. C'est important car la paroi du tube est exposée à la fois à des températures élevées et à une atmosphère gazeuse qui peut carburer ou oxyder l'alliage. Un tube qui fonctionne bien dans une usine d'hydrogène peut ne pas convenir à un reformeur DRI sans un examen attentif de la composition du gaz, du flux thermique et du cyclage. Pour une vision plus large de la manière dont le reformeur s'intègre dans le schéma de traitement DRI, voir cette revue de Technologie DRI et solutions d'équipement de base .
La conception commence par le bilan thermique et matériel du concédant de licence de procédé. Le diamètre du tube, l'épaisseur de la paroi et l'alliage sont ensuite sélectionnés pour survivre à une durée de vie au fluage cible. Un petit changement de température a un effet important : dans les tubes de reformage fortement alliés, une augmentation de 20 °C de la température du métal du tube peut réduire de moitié environ la durée de vie restante du fluage. La pression ajoute une contrainte circonférentielle et les cycles thermiques ajoutent des dommages de fatigue qui ne sont pas capturés par un simple calcul de contrainte.
| Paramètre | Gamme typique | Pourquoi c'est important |
|---|---|---|
| Température de réaction | 850-950°C | Principal facteur de la durée de vie fluage |
| Pression de service | 10 à 30 bars | Définit la contrainte du cerceau et l'épaisseur de la paroi |
| Atmosphère gazeuse | H2, CO, CO2, CH4, H2O | Les potentiels de cémentation et d'oxydation varient le long du tube |
| Cycles thermiques | 5 à 50 par an | Ajoute des dégâts de fatigue thermique |
| Vie de conception | 80 000 à 120 000 heures | Définit les intervalles d’inspection et la stratégie de rechange |
Pour l'approvisionnement, le dessin du tube spécifie généralement une épaisseur de paroi minimale, une ovalité maximale et une expansion diamétrale maximale autorisée après service. Ces chiffres n'ont de sens que si l'acheteur et le fabricant de tubes s'accordent sur la méthode de contrôle et le point de référence pour les relevés dimensionnels.
 Tube réformateur Le tube reformeur de Tuopu est conçu pour les réactions chimiques à haute température dans les fours industriels, garantissant un transfert de chaleur efficace, une intégrité structurelle et une durée de vie à long terme... Voir le produit →
La plupart des tubes de reformage DRI sont coulés par centrifugation à partir d’aciers fortement alliés résistant à la chaleur. Le processus de coulée produit une structure de grain en colonne qui est plus résistante au fluage qu'une coulée statique de la même chimie. Les familles courantes sont le 25Cr-35Ni (souvent appelé HP) et le 35Cr-45Ni, avec des ajouts de niobium, de tungstène ou de micro-alliages utilisés pour stabiliser les carbures et améliorer la résistance à haute température.
Le choix de l'alliage est un compromis entre la résistance au fluage, la résistance à la carburation et la soudabilité. Une teneur plus élevée en nickel améliore généralement la résistance aux atmosphères carburantes mais peut réduire la conductivité thermique. Le niobium et le tungstène forment des carbures stables qui ralentissent la déformation par fluage. Un tube doté de la bonne chimie mais d'une mauvaise qualité de coulée (porosité aux gaz, retrait ou réseau de carbure défavorable) peut échouer prématurément même si le certificat indique la nuance correcte.
Lorsque vous comparez les devis, demandez la chimie réelle mesurée, le rapport sur la structure des grains et les résultats des tests non destructifs sur chaque tube, et pas seulement un certificat générique d'usine. Un fournisseur qui coule et usine des tubes par centrifugation en interne peut souvent contrôler ces variables de manière plus cohérente. Les mêmes contrôles de fabrication que ceux utilisés pour les tubes de reformage à haute température s'appliquent aux géométries spécifiques au DRI, notamment l'épaisseur de paroi, la concentricité et la préparation des extrémités.
Les tubes du reformeur DRI échouent généralement lentement, puis soudainement. La partie lente est le fluage : le diamètre du tube augmente, la paroi s'amincit et l'alliage perd de sa résistance. La partie soudaine est une fissure ou un renflement qui provoque un arrêt imprévu. L'inspection est donc un outil de gestion de la durée de vie et non un test d'acceptation ponctuel.
Un plan d'inspection pratique combine des contrôles visuels, des lectures dimensionnelles et au moins une méthode volumétrique telle que les tests par ultrasons. La fréquence dépend de la sévérité de l'exploitation, mais de nombreuses usines DRI inspectent les tubes tous les 12 à 24 mois et après toute excursion significative de température.
Acheter des tubes de reformage n’est pas comme acheter des tuyaux. Le tube est à la fois une pièce sous pression, un récipient de catalyseur et une surface de transfert de chaleur. Les spécifications d’achat doivent rendre le fournisseur responsable des résultats mesurables, et pas seulement de la chimie.
Pour un projet DRI, la commande des tubes du reformeur doit être coordonnée avec la conception du reformeur, le chargement du catalyseur et le collecteur de sortie. Un fournisseur possédant une expérience en matière de moulage, d'usinage et d'assemblage peut réduire le risque d'interface entre ces éléments.
La durée de vie nominale est généralement de 80 000 à 120 000 heures, mais la durée de vie réelle dépend de la température du métal du tube, de la composition du gaz et du cyclage. Les tubes qui fonctionnent au-dessus de la température de conception ou qui subissent des arrêts fréquents peuvent devoir être remplacés plus tôt. Les mesures régulières du diamètre constituent le moyen le plus simple de suivre la durée de vie restante.
Parfois, mais pas automatiquement. Les reformeurs DRI peuvent avoir un potentiel carbone et une composition gazeuse différents. L'alliage doit être vérifié pour sa résistance à la carburation et sa résistance au fluage dans les conditions réelles de DRI. Un tube acceptable pour une usine d’hydrogène peut ne pas être optimal pour un reformeur DRI.
De nombreux opérateurs inspectent les tubes tous les 12 à 24 mois. L'intervalle doit être raccourci si l'usine a connu une surchauffe, des problèmes de catalyseur ou des cycles thermiques fréquents. Une inspection de base lors de la mise en service est également utile pour des comparaisons futures.
Les tubes reformeurs DRI sont un article à long délai de livraison et à conséquences élevées. La bonne spécification équilibre la résistance au fluage, la résistance à la carburation, la qualité de la coulée et l’accès à l’inspection. Pour discuter d'une spécification spécifique du tube de reformage DRI, demander un devis et partagez les données du processus, le dessin du tube et le calendrier de livraison requis.
Les tubes de reformage dans une usine de fer à réduction directe (DRI) ne sont pas des tubes d'échangeur de chaleur ordinaires. Ils se trouvent à l'intérieur d'un reformeur alimen...
READ MOREUn serpentin radiant qui tombe en panne au 18e mois au lieu de la cinquième année fait plus qu’interrompre la production d’éthylène. Cela force un arrêt imprévu, un levage de grue et une réévalu...
READ MORELa section de convection d'un appareil de chauffage à feu est l'endroit où l'efficacité thermique est gagnée ou perdue. Les gaz de combustion quittent la section radiante entr...
READ MOREAprès trois années d'utilisation d'une unité de cokéfaction retardée, la température de sortie des gaz de combustion d'un appareil de chauffage à combustion avait dérivé de 180 °C...
READ MORE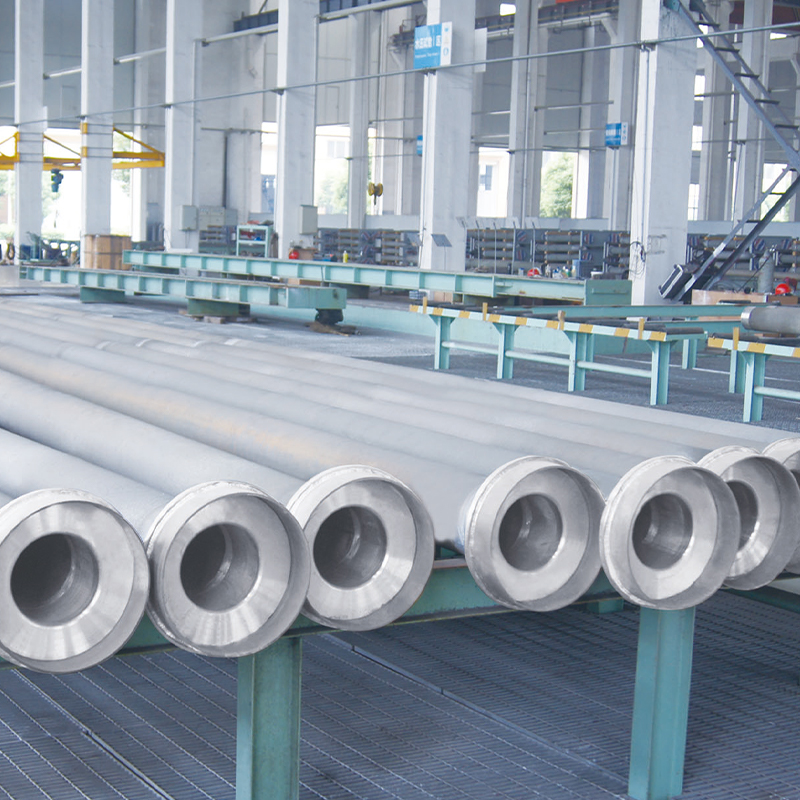
La série de tubes de four DRI de Tuopu est spécialement conçue pour les fours à fer à réduction directe (DRI), offrant une résistance thermique, une résistance mécanique et une stabilité opérationn...
See Details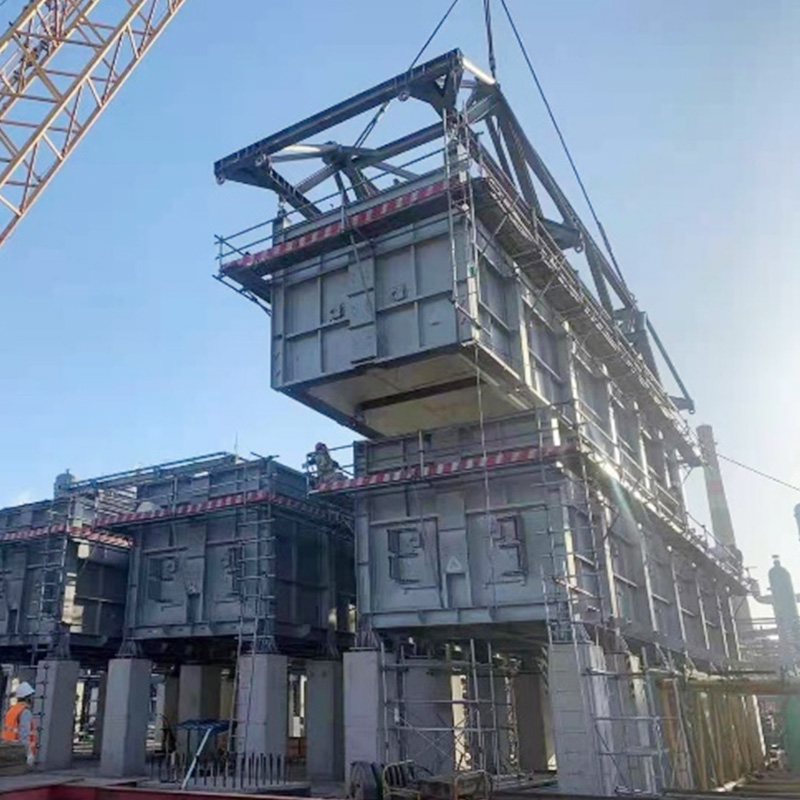
Utilisation de COMMOS et du PID intelligent pour une conception collaborative bidimensionnelle, atteignant un niveau de livraison numérique.
See Details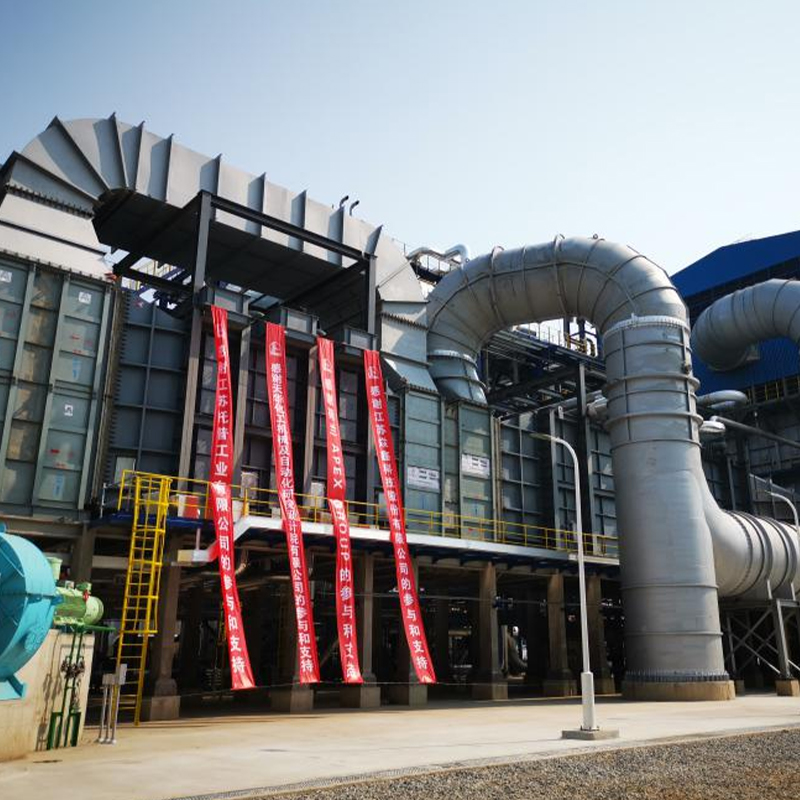
Notre reformeur de génération d'hydrogène est spécialement conçu pour fournir un chauffage précis et fiable pour les processus de production d'hydrogène dans les raffineries et les usines...
See Details
La série d’accessoires pour fours fournit des composants essentiels qui garantissent le fonctionnement sûr, efficace et fiable des fours industriels. Des brûleurs et thermocouples aux supports réfr...
See Details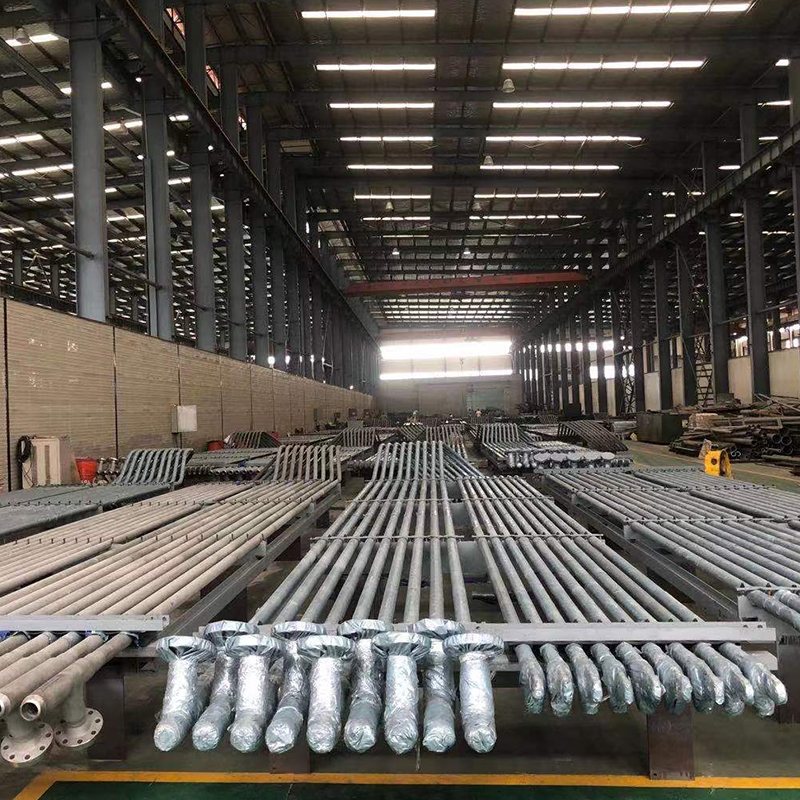
La série Cracking Tube est conçue pour les fours de craquage à haute température de l'industrie pétrochimique, offrant une stabilité thermique, une résistance à la corrosion et une fiabilité o...
See Details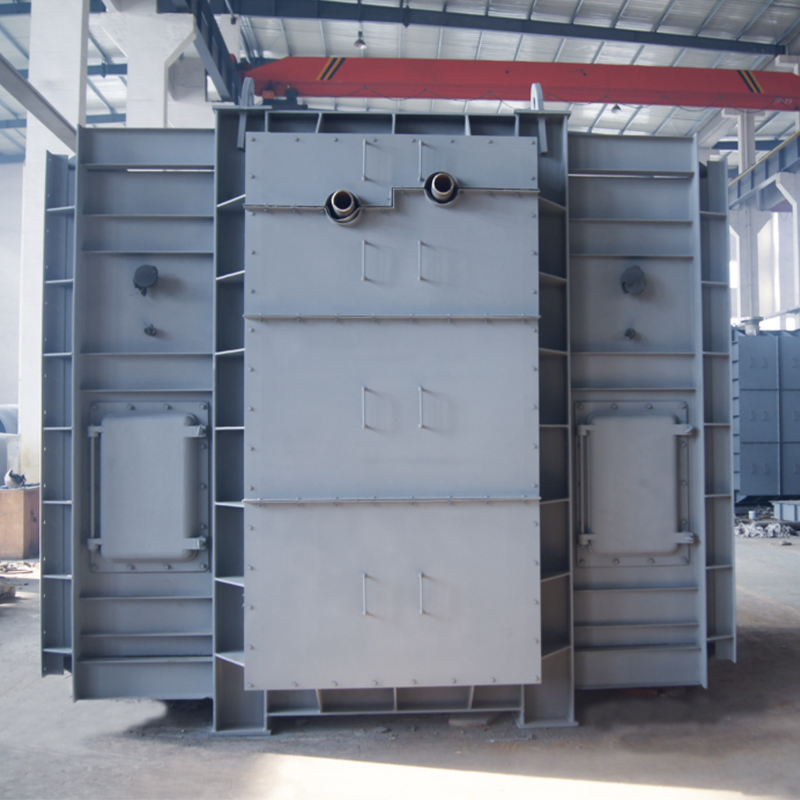
Le module de section de convection et le module de section radiante sont conçus pour optimiser le transfert de chaleur et l'efficacité énergétique dans les fours industriels. Combinant des tec...
See DetailsTéléphone
+86 189 5262 7611
+86-(0)523 8498 2299
Courriel
Adresse
No.20, route Fuyang, ville de Jingjiang, province du Jiangsu, Chine
Médias