Les tubes de reformage dans une usine de fer à réduction directe (DRI) ne sont pas des tubes d'échangeur de chaleur ordinaires. Ils se trouvent à l'intérieur d'un reformeur alimen...
READ MORE
 Accueil / Actualités / Nouvelles de l'industrie / Section de convection dans les radiateurs à feu : conception, efficacité et maintenance
2026-09-11
Après trois années d'utilisation d'une unité de cokéfaction retardée, la température de sortie des gaz de combustion d'un appareil de chauffage à combustion avait dérivé de 180 °C à 246 °C. Les brûleurs étaient réglés et les tubes radiants semblaient en bon état, mais la consommation de gaz combustible avait augmenté de près de quatre pour cent. Le problème a été détecté là où les opérateurs regardent souvent en dernier : la section de convection. Les tubes à ailettes étaient recouverts d'une couche dure de sel et de cendres, et un revêtement endommagé derrière le faisceau laissait les gaz de combustion chauds contourner entièrement les tubes.
La section de convection fournit normalement 25 à 35 pour cent de la puissance totale du processus d'un appareil de chauffage à feu. Lorsque ses performances se dégradent, son efficacité chute, ses coûts de carburant augmentent et le prochain redressement devient plus urgent. Cet article explique ce que fait la section de convection, comment elle est conçue, pourquoi elle contrôle l'efficacité du chauffage et ce qu'il faut vérifier avant d'acheter un nouveau pack.
Dans un radiateur cylindrique vertical, la section de convection se trouve directement au-dessus de la section radiante. Dans un radiateur de type cabine, il se trouve à une extrémité de la boîte radiante. Les deux configurations font passer les gaz de combustion chauds à travers une rangée de tubes horizontaux, et le fluide de traitement à l'intérieur de ces tubes absorbe la chaleur à travers la paroi du tube. Étant donné que les gaz de combustion entrant dans la section de convection sont déjà bien en dessous de la température de la flamme, le mode de transfert de chaleur dominant passe du rayonnement à la convection forcée.
Des surfaces étendues sont normalement utilisées pour compenser le coefficient de transfert de chaleur plus faible côté gaz. Le tableau ci-dessous compare les conditions de travail dans les deux sections d'un réchauffeur typique de raffinerie.
| Paramètre | Section radiante | Section de convection |
|---|---|---|
| Température des fumées | 950–1 100 °C au niveau de la zone de flamme | Entrée 650–800 °C ; Sortie 150–250 °C |
| Mode de transfert de chaleur dominant | Rayonnement thermique | Convection avec un peu de rayonnement |
| Surface typique du tube | Tube nu et lisse | À ailerons, cloutés ou nus |
| Part du droit total | 60 à 70 pour cent | 25 à 35 pour cent |
| Principaux risques opérationnels | Surchauffe et fluage | Encrassement et corrosion à froid |
Le coefficient de transfert de chaleur côté gaz pour un tube nu dans la section de convection est faible, environ 15 à 30 W/(m²·K), tandis que le coefficient côté procédé est généralement plusieurs fois plus élevé, en particulier lorsque le fluide est en ébullition. La résistance limite se situe donc presque toujours du côté fumées du tube.
Les tubes à ailettes et cloutés résolvent ce problème en multipliant la surface extérieure. Des ailettes dentelées d'une densité de 4 à 5 ailettes par pouce, soit environ 157 à 197 ailettes par mètre, augmentent la surface externe de cinq à dix fois par rapport à un tube nu de même diamètre. Le tableau ci-dessous montre un profil typique de température des gaz de combustion à travers une section de convection à trois passages.
Le passage le plus chaud, le plus proche de la section radiante, gère le flux de processus qui nécessite la température la plus élevée. Les passages du refroidisseur récupèrent la chaleur pour les services à basse température tels que la génération de vapeur, la surchauffe de la vapeur de dilution et le préchauffage de l'alimentation. Cet agencement à contre-courant conserve une différence de température utile à chaque passage.
API 560 fournit le cadre de conception utilisé pour la plupart des appareils de chauffage dans les raffineries et les services pétrochimiques. La section de convection ne peut pas être dimensionnée de manière isolée : la profondeur du faisceau, la géométrie des ailettes et le tirant d'eau requis doivent être réglés ensemble, car chacun affecte les autres.
Les contrôles critiques sont la chute de pression des gaz de combustion, la vitesse du gaz, la température du métal du tube et le matériau des ailettes. Un appareil de chauffage typique maintient la chute de pression de la section de convection entre 3 et 10 mbar, ou 30 à 100 mm H₂O. Un faisceau plus profond récupère plus de chaleur mais nécessite une plus grande capacité de ventilateur de cheminée ou de tirage induit. La vitesse du gaz au rythme de combustion le plus bas doit rester supérieure à environ 4,5 m/s pour empêcher le dépôt des cendres, et inférieure à 15 à 20 m/s pour éviter l'érosion et les vibrations induites par l'écoulement. La température du métal du tube à l'extrémité froide doit rester supérieure au point de rosée de l'acide sulfurique lorsque du soufre est présent ; sinon les rangées inférieures et le boîtier se corrodent rapidement. Le matériau des ailettes suit la température locale du gaz : ailettes en alliage à l'extrémité chaude, ailettes en acier au carbone à l'extrémité froide et parfois des tubes nus là où l'accès à l'érosion ou au nettoyage est critique.
Une liste de contrôle d’ingénierie pratique ressemble à ceci :
La règle générale dans la conception des appareils de chauffage à feu est qu'une réduction de 22 °C de la température de sortie des gaz de combustion ajoute environ un point de pourcentage d'efficacité. Abaisser la température de sortie de 250 °C à 170 °C vaut donc environ 3,5 pour cent. Sur un réchauffeur de 100 MW, cela représente 3,5 MW de combustible, soit une économie significative sur un an de fonctionnement continu.
Des surfaces étendues permettent une température de sortie aussi basse sans un énorme boîtier, comme le montre le graphique à barres ci-dessous.
Les tubes à ailettes ajoutent de la surface mais allongent également le trajet du gaz et augmentent la chute de pression. Le choix entre des tubes nus, cloutés et à ailettes dans chaque passage est un compromis économique entre la surface, le tirage, l'accès au nettoyage et la tolérance à la corrosion.
L'encrassement constitue le problème de fonctionnement le plus persistant de la section de convection. Les dépôts agissent comme une couche isolante, de sorte que la température de sortie des gaz de combustion augmente et que le processus reçoit moins de chaleur. Dans le même temps, la couche de dépôt réduit la zone d'écoulement libre et augmente la perte de tirage. Dans les cas graves, le radiateur ne peut pas atteindre son taux d’allumage prévu.
Les principales causes d’encrassement des sections de convection sont indiquées ci-dessous. La qualité du combustible, les performances du brûleur et le transfert du processus y contribuent tous, et la distribution varie d'une unité à l'autre.
La lutte contre l'encrassement commence par le réglage de la combustion et la gestion du carburant, mais un nettoyage régulier reste néanmoins nécessaire. Le tableau ci-dessous résume les méthodes les plus couramment utilisées dans les usines en exploitation.
| Méthode de nettoyage | Idéal pour | Fréquence typique |
|---|---|---|
| Soufflage de suie à la vapeur en ligne | Dépôts légers de cendres ou de sel | Hebdomadaire à mensuel |
| Soufflage de suie à l'air haute pression | Suie provenant de combustibles liquides ou solides | Cycle journalier ou continu |
| Hydroblastage hors ligne | Dépôts durs et épais | Chaque retournement |
| Nettoyage chimique | Gisements spécialisés tels que les sels ou le coke | Au besoin |
Chaque radiateur à feu d'une raffinerie ou d'un site pétrochimique possède une section de convection, mais chaque service impose une conception différente. Dans un réchauffeur de distillation de brut et sous vide, la section de convection préchauffe le pétrole brut et soulève parfois de la vapeur. Dans un four de craquage d'éthylène, il contient généralement un serpentin de préchauffage d'alimentation en hydrocarbures, des serpentins de surchauffe de vapeur de dilution et un banc de vapeur haute pression. Dans les reformeurs à hydrogène et DRI, la section de convection détermine la consommation énergétique globale de l'unité en récupérant la chaleur pour le préchauffage de la vapeur et de la charge.
Pour le service des unités de pétrole brut, le choix du type d'ailettes et la décision d'inclure des serpentins à vapeur dominent les discussions techniques. Un fournisseur expérimenté dans ces compromis peut réduire les risques du projet et améliorer le résultat opérationnel.
 Chauffage à feu pour distillation atmosphérique et sous vide Ce réchauffeur résout les compromis entre les types d'ailettes et les serpentins à vapeur dans le service du pétrole brut, offrant un chauffage multizone uniforme et une efficacité thermique élevée pour prendre en charge une séparation ADU/VDU stable tout en réduisant les risques opérationnels. Voir le produit →
Les réchauffeurs pétrochimiques ajoutent une autre couche de complexité car plusieurs serpentins doivent partager le même chemin de gaz de combustion. Les principes derrière sélection de radiateurs à combustion et applications d'ingénierie dans l'industrie pétrochimique expliquer comment les opérateurs équilibrent les températures des serpentins, les demandes de vapeur et l'économie du four dans ces services.
Les fours de craquage d’éthylène en sont l’exemple le plus exigeant. Leurs sections de convection gèrent les gaz craqués, la vapeur de dilution et les serpentins de génération de vapeur dans un agencement compact, et la sélection de l'alliage est déterminée par des températures de fonctionnement sévères.
 Four de craquage d'éthylène pour la pyrolyse Compte tenu des exigences sévères en matière d'alliage dans les sections de convection d'éthylène, le contrôle précis de la température de ce four et la conception optimisée de rayonnement/convection aident à maintenir la cohérence de la fissuration et le rendement en fonctionnement continu à haute température. Voir le produit →
Que vous remplaciez un faisceau endommagé ou ajoutiez une capacité de production de vapeur, les mêmes contrôles s'appliquent.
La plupart des sections de convection sont livrées sous forme de modules fabriqués en atelier, comprenant les tubes, les collecteurs, l'isolation et le boîtier. Cette approche réduit le temps de montage sur site et améliore la qualité des soudures, car les travaux d'assemblage lourds sont effectués dans des conditions contrôlées. Lorsque le module est mis en place, les connexions à la section radiante et à la cheminée du radiateur existant doivent s'adapter à la dilatation thermique et rester étanches aux gaz.
 Module de section de convection fabriqué en atelier Cette section de convection modulaire est conçue pour une fabrication contrôlée en atelier et un levage facile sur site, avec des alliages durables et une conception personnalisable pour s'adapter à la dilatation thermique et maintenir des connexions étanches aux gaz pendant l'installation. Voir le produit →
La logistique est tout aussi importante. Un grand module de section de convection est une cargaison lourde et de grande largeur, de sorte que l'itinéraire de transport, la méthode de levage et le plan de manutention du site méritent le même examen minutieux que la conception thermique. Un fabricant capable de gérer à la fois la fabrication et le transport lourd réduit le risque de retards de calendrier. Pour une évaluation ou un devis spécifique à un projet, vous pouvez contactez l'équipe d'ingénierie de Tuopu avec la fiche technique de votre appareil de chauffage.
Les ailettes multiplient par cinq à dix la surface d'échange thermique externe, ce qui compense le faible coefficient d'échange thermique côté fumées. Sans ailettes, la section de convection devrait être plusieurs fois plus grande pour récupérer la même quantité de chaleur.
Pour un chauffage efficace et bien entretenu, la température de sortie est généralement comprise entre 150 et 200 °C. Lorsque le carburant est riche en soufre, la sortie est maintenue au-dessus du point de rosée acide, souvent autour de 250 à 300 °C, ou l'extrémité froide est constituée d'un matériau résistant à la corrosion.
L'encrassement augmente la température de sortie des fumées. Étant donné que chaque augmentation de température de 22 °C coûte environ un point de pourcentage d’efficacité, une augmentation de 50 °C réduit l’efficacité d’environ 2,3 pour cent, ce qui se traduit directement par une consommation de carburant supplémentaire.
Oui. Les appareils de chauffage existants reçoivent souvent un nouveau module de section de convection tout en conservant la boîte radiante, les brûleurs et la cheminée. Il s'agit d'une voie de rénovation courante, à condition que la structure et les fondations aient une durée de vie restante suffisante et que la chute de pression du nouveau faisceau corresponde au tirant d'eau disponible.
Les tubes de reformage dans une usine de fer à réduction directe (DRI) ne sont pas des tubes d'échangeur de chaleur ordinaires. Ils se trouvent à l'intérieur d'un reformeur alimen...
READ MOREUn serpentin radiant qui tombe en panne au 18e mois au lieu de la cinquième année fait plus qu’interrompre la production d’éthylène. Cela force un arrêt imprévu, un levage de grue et une réévalu...
READ MORELa section de convection d'un appareil de chauffage à feu est l'endroit où l'efficacité thermique est gagnée ou perdue. Les gaz de combustion quittent la section radiante entr...
READ MOREAprès trois années d'utilisation d'une unité de cokéfaction retardée, la température de sortie des gaz de combustion d'un appareil de chauffage à combustion avait dérivé de 180 °C...
READ MORE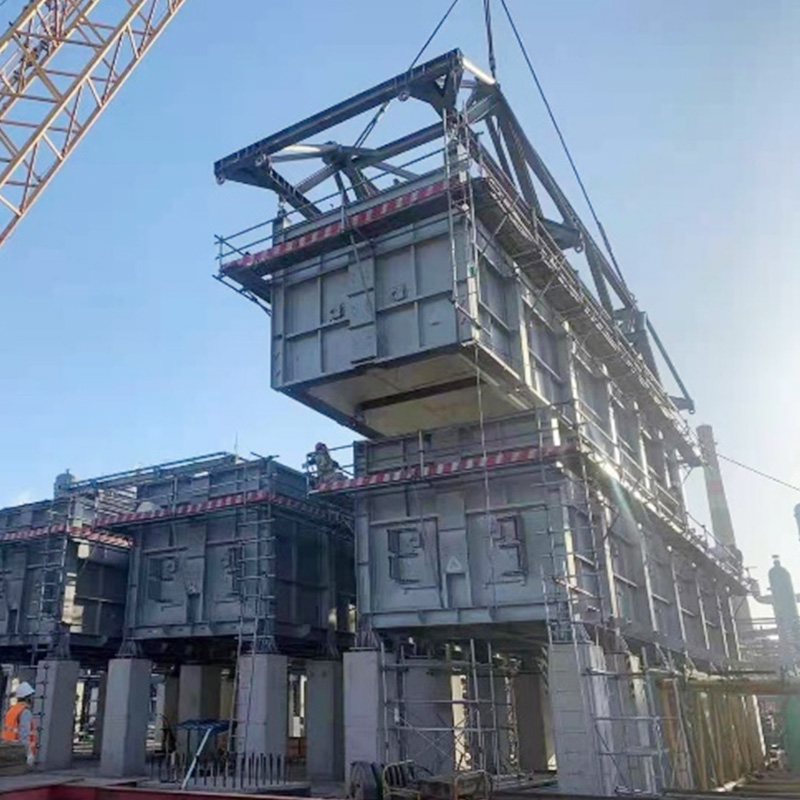
Utilisation de COMMOS et du PID intelligent pour une conception collaborative bidimensionnelle, atteignant un niveau de livraison numérique.
See Details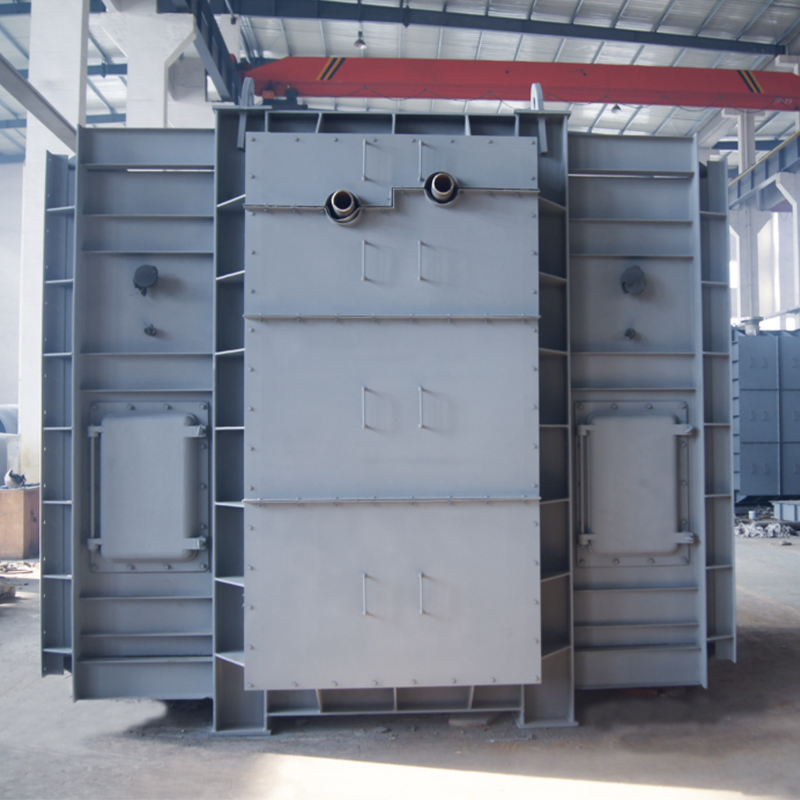
Le module de section de convection et le module de section radiante sont conçus pour optimiser le transfert de chaleur et l'efficacité énergétique dans les fours industriels. Combinant des tec...
See Details
Notre réchauffeur à feu pour ADU et VDU est conçu pour un chauffage fiable et efficace du pétrole brut dans les processus de distillation atmosphérique et sous vide. Conçu pour une efficacité therm...
See Details
Notre réchauffeur d’hydrocraquage de résidus est conçu pour un chauffage efficace dans les processus d’hydroffinage du pétrole lourd. Il offre un contrôle précis de la température, un chauffage uni...
See Details
La série Cracking Tube est conçue pour les fours de craquage à haute température de l'industrie pétrochimique, offrant une stabilité thermique, une résistance à la corrosion et une fiabilité o...
See Details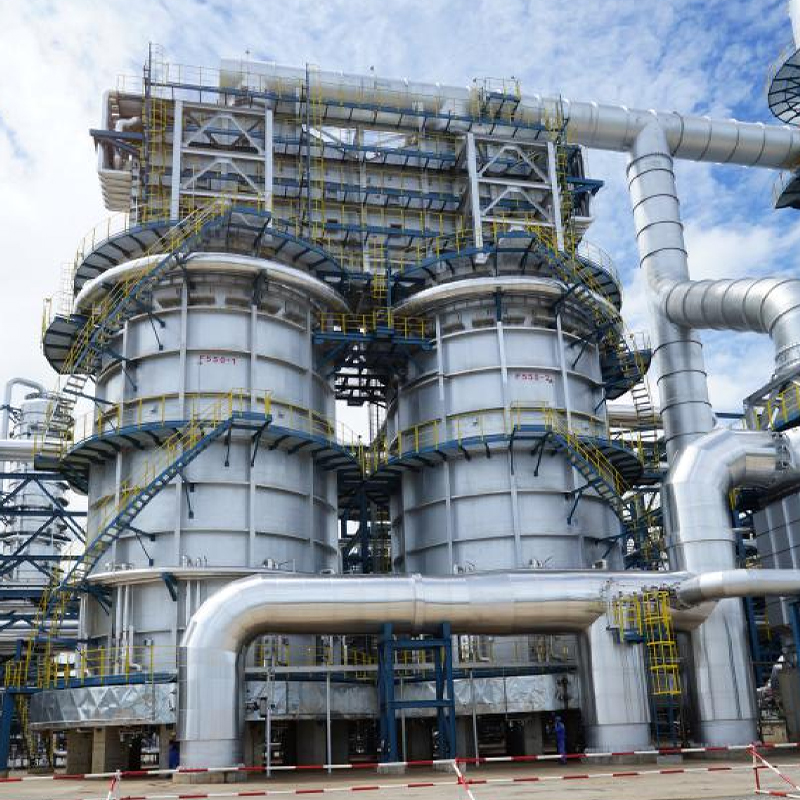
Notre réchauffeur à rebouilleur au xylène est une solution de chauffage industrielle de précision conçue pour la séparation et la récupération efficaces du xylène dans les usines de traitement pétr...
See DetailsTéléphone
+86 189 5262 7611
+86-(0)523 8498 2299
Courriel
Adresse
No.20, route Fuyang, ville de Jingjiang, province du Jiangsu, Chine
Médias