Les tubes de reformage dans une usine de fer à réduction directe (DRI) ne sont pas des tubes d'échangeur de chaleur ordinaires. Ils se trouvent à l'intérieur d'un reformeur alimen...
READ MORE
 Accueil / Actualités / Nouvelles de l'industrie / Tube de four de coulée centrifuge : processus, avantages et guide d'approvisionnement
2026-09-04
Le tube de votre four reformeur vient de tomber en panne après seulement 38 mois de service. Le devis de remplacement indique huit semaines, mais votre délai d’exécution se ferme dans six semaines. Un tube rompu n'est jamais simplement un tube : il s'agit d'une perte de production, de perturbations de processus et d'une ruée pour trouver des pièces de rechange.
Les tubes des fours de coulée centrifuge constituent l’épine dorsale du service de reformage et de craquage à haute température. Ils offrent une microstructure dense à grains fins qui résiste au fluage et à la carburation. Mais l'alliage, l'épaisseur des parois et le système qualité du fournisseur déterminent si votre appareil de chauffage fonctionne de manière fiable tout au long d'un cycle de fonctionnement complet ou s'il devient la raison pour laquelle votre installation tombe en panne prématurément.
La coulée centrifuge est la méthode de fabrication préférée pour les tubes de reformeur et de four de craquage, car elle produit une paroi uniforme, presque sans vide, que les méthodes de coulée forgée et statique ne peuvent égaler économiquement. L'alliage fondu est coulé dans un moule cylindrique qui tourne à grande vitesse. La force centrifuge maintient le métal contre la paroi du moule et la solidification se déroule de la surface extérieure vers l'alésage. Les impuretés plus légères et les scories s'accumulent dans l'alésage intérieur, qui est ensuite éliminé par usinage.
Le résultat est une paroi de tube avec une structure de grain fine et colonnaire, sans porosité de retrait et sans défauts centraux. Cette structure se traduit directement par une durée de vie au fluage plus longue et une meilleure résistance à la carburation. Pour la plupart des services de reformage et de craquage, les tubes coulés par centrifugation constituent la spécification standard.
| Attribut | Coulée centrifuge | Coulée statique | Forgé sans soudure |
|---|---|---|---|
| Solidité des murs | Élevé, presque sans vide | Risque modéré de porosité | Élevé |
| Structure des grains | Colonne fine, directionnelle | Grossier, aléatoire | Déformé, recristallisé |
| Emplacement des impuretés | Alésage intérieur, usiné | Distribution aléatoire | Dans le matériel |
| Tolérance typique | ±0,5 mm (usiné) | ±5,0 millimètres | ±1,0 mm |
| Coût du tube | Modéré | Faible | Élevé |
Tolérance typique d'épaisseur de paroi après usinage (mm). Des valeurs inférieures indiquent un contrôle dimensionnel plus strict.
La sélection de l'alliage doit suivre la température maximale attendue du métal et le mécanisme de défaillance dominant, et pas seulement le prix du matériau. Dans la réforme du service, la dérive est la principale préoccupation. Dans le craquage de l'éthylène, la carburation domine. Les tubes de reformage à fer réduit direct (DRI) sont confrontés à la fois à des températures élevées et à une atmosphère réductrice.
Les matériaux standard sont les qualités microalliées 40 HK (25Cr-20Ni), HP45 (25Cr-35Ni) et 35Cr-45Ni à haute teneur en nickel. À mesure que vous passez du 40 HK au 35Cr-45Ni, le coût augmente, tout comme la contrainte de conception admissible et la résistance à la pénétration du carbone. À 1 000 °C, un alliage 35Cr-45Ni peut supporter une contrainte environ 35 % plus élevée que le HP45 et près de deux fois celle du HK40.
Résistance à la rupture par fluage (MPa) en fonction de la température du métal (°C). Valeurs approximatives basées sur des données typiques sur les alliages coulés.
| Alliage | Cr (%) | Ni (%) | Température maximale typique du métal | Propriété clé |
|---|---|---|---|---|
| HK40 | 25 | 20 | 980°C | Résistance au fluage économique et modérée |
| HP45 | 25 | 35 | 1 040 °C | Bonne résistance au fluage, résistance à la carburation |
| 35Cr-45Ni | 30-35 | 45-50 | 1 080 °C | Élevé creep strength, superior carburization resistance |
 Tube de reformage pour les procédés catalytiques et à hydrogène à haute température Ce tube reformeur est conçu pour la conversion de l'hydrogène et les réactions catalytiques dans les fours industriels. Il offre une résistance thermique supérieure, une protection contre l’oxydation et une fabrication de précision pour garantir l’intégrité structurelle et la stabilité à long terme. Voir le produit →
Bien que les deux soient des tubes coulés par centrifugation, les tubes de craquage et les tubes de reformage sont conçus pour différents modes de défaillance. Les tubes de craquage, également appelés serpentins radiants, fonctionnent dans un four de craquage d'éthylène où la température de la paroi extérieure peut dépasser 1 080°C. Le mécanisme de dégradation dominant est la carburation : du coke se forme à l’intérieur du tube, le carbone se diffuse dans l’alliage et le tube perd sa ductilité. Pour ce service, les nuances HP microalliées ou 35Cr-45Ni sont standards.
Les tubes reformeurs remplissent une fonction différente. Ils opèrent dans le reformage du méthane à la vapeur à une température de paroi d'environ 850-1 000°C. La principale préoccupation est le fluage : le tube doit se soutenir et résister à la pression interne pendant une durée de vie nominale de 100 000 heures ou plus. Le HP45 est un choix courant, le 35Cr-45Ni étant utilisé là où une plus grande fiabilité est nécessaire.
Les tubes de reformage DRI suivent une logique similaire mais avec des défis supplémentaires liés à l'atmosphère réductrice et aux températures de fonctionnement plus élevées dans les usines de réduction directe du fer. Ils nécessitent des alliages capables de supporter à la fois la résistance au fluage et la résistance au captage de carbone dans un environnement riche en hydrogène.
 Tube de craquage pour fours à pyrolyse d'éthylène et de propylène Conçu pour le craquage de l'éthylène et du propylène, ce serpentin radiant résiste aux températures extrêmes et à la carburation. Sa géométrie optimisée garantit un transfert de chaleur et une résistance à la cokéfaction uniformes, essentiels pour prolonger la durée de vie des unités de pyrolyse. Voir le produit →
Pour les reformeurs à fer réduit direct, une conception de tube spécifique au DRI est souvent nécessaire pour résister à l'attaque de l'hydrogène et maintenir la durée de vie à la rupture en fonctionnement cyclique.
 Tube reformeur DRI pour fours à fer à réduction directe Spécialisé pour les usines DRI, ce tube résiste aux attaques d'hydrogène et au captage de carbone dans les atmosphères réductrices. Sa composition en alliage et sa résistance mécanique assurent une fiabilité dans des conditions de fonctionnement cyclique à haute température, favorisant une production d'acier efficace. Voir le produit →
Vos spécifications d’achat constituent l’outil le plus efficace pour éviter une défaillance prématurée des tubes. Une spécification bien rédigée évite qu'une offre à faible coût avec des matériaux de mauvaise qualité ne devienne un événement d'arrêt coûteux.
Au minimum, la spécification doit mentionner la norme de coulée, la composition chimique, les tolérances dimensionnelles, les exigences d'inspection et la documentation. La référence à ASTM A297 ou ASTM A608 donne à la fonderie une base claire pour les limites de composition et les propriétés mécaniques. L'épaisseur de paroi après usinage est généralement de 10 à 18 mm pour les tubes de reformage, avec une tolérance de ±0,8 mm ou mieux sur la surface finale usinée. L'alésage doit être suffisamment lisse pour permettre une inspection par ultrasons et un flux thermique constant.
Les dommages causés par le fluage restent la principale cause de défaillance des tubes du reformeur. La carburation domine dans le service de craquage. La surchauffe due à l'impact d'une flamme ou à une mauvaise répartition du débit est la troisième cause la plus courante. C'est exactement pourquoi le choix de l'alliage, l'épaisseur de la paroi du tube et la disposition des brûleurs sont tous des décisions interdépendantes.
Lorsque vous spécifiez un tube, exigez un examen ultrasonique à 100 % de la paroi du tube. L’inspection par ressuage sur les extrémités de soudure usinées détecte les fissures de surface que les tests par ultrasons peuvent manquer. Demandez des certificats de traçabilité des matériaux indiquant le numéro de chaleur, l'analyse chimique, les enregistrements de traitement thermique et les résultats des tests mécaniques. Pour les applications avec une exposition élevée au soufre ou à la vapeur, demandez un rapport de résistance à la carburation ou une fiche technique de fluage-rupture à la fonderie.
L’accent mis sur le prix pousse souvent les acheteurs vers des fournisseurs non qualifiés. Dans l'approvisionnement en tubes de four, la logique inverse s'applique : le tube le moins cher devient souvent le plus cher si l'on prend en compte le remplacement, la perte de production et le coût d'un arrêt imprévu.
Recherchez les fabricants qui apparaissent sur les listes de fournisseurs qualifiés des principaux opérateurs énergétiques. Cette qualification n’est pas un détail marketing. Cela signifie que le fournisseur a réussi les audits couvrant les processus de fonderie, le traitement thermique, la capacité CND et la précision de l'usinage. Cela indique également un historique de livraison de tubes répondant à des spécifications strictes.
Les audits d’usine sont importants. Vérifiez que la fonderie dispose d'une capacité de fusion électrique moderne, d'un coulage automatisé, d'un four de traitement thermique fiable avec des données de cycle enregistrées et d'un laboratoire bien équipé pour les tests chimiques et mécaniques. La capacité d’usinage avec des tours CNC et un protocole d’inspection dimensionnel documenté sont un deuxième facteur. Pour les grands modules tubulaires et les appareils de chauffage complets, la capacité du fournisseur à assembler et à expédier des équipements surdimensionnés doit également être évaluée.
Considérez les risques d'un fournisseur non qualifié : composition chimique incohérente d'une chaleur à l'autre, variation excessive de l'épaisseur de paroi et micro-retrait dans la paroi du tube. C'est pourquoi les règles d'approvisionnement en tubes de four devraient être alignées sur le projet plus large de chauffage à feu. Un fournisseur ayant une expérience EPC peut souvent coordonner plus efficacement la fabrication des tubes, l’assemblage des modules de convection et la construction sur site que des fournisseurs distincts. Lisez notre article sur précautions concernant le tube à rayonnement pour comprendre les pièges courants d’installation et d’exploitation que les propriétaires négligent.
Dans une véritable coulée centrifuge, le métal est coulé dans un moule rotatif et la force centrifuge forme la paroi du tube. Le moule tourne à grande vitesse et le tube est creux sans noyau. La coulée semi-centrifuge utilise un noyau pour façonner la géométrie interne et réduire les vitesses de rotation ; il est utilisé pour des pièces comme des roues ou des corps de valve. Les tubes de four s'appuient sur la véritable voie centrifuge.
Pour le service de craquage de l'éthylène et de reformage à la vapeur, l'épaisseur de paroi typique après usinage est de 8 à 15 mm pour les bobines de craquage et de 10 à 18 mm pour les tubes de reformage, mais l'épaisseur exacte est calculée à partir de la pression interne, de la contrainte admissible de l'alliage à la température maximale du métal et d'une tolérance de corrosion/carburation. Ne spécifiez jamais une épaisseur de paroi sans examiner le code de conception et l’objectif de durée de vie.
Le test par ultrasons de la paroi du tube est standard, combiné à un ressuage sur les extrémités usinées de préparation de soudure. Certaines spécifications exigent également des tests radiographiques pour les joints de soudure et une inspection dimensionnelle de l'alésage, du diamètre extérieur et de l'arrondi des parois.
Les tubes de four de coulée centrifuge constituent un investissement essentiel. Le processus vous donne la structure dense et à grains fins nécessaire pour une résistance à long terme au fluage et à la carburation, mais seulement si l'alliage, l'épaisseur de paroi, l'inspection et le fournisseur sont sélectionnés avec la même rigueur que le radiateur lui-même.
Commencez par la température maximale du métal, choisissez l'alliage qui correspond au mode de défaillance dominant et spécifiez une inspection par ultrasons à 100 % et une traçabilité complète des matériaux. Si un fournisseur ne peut pas vous montrer ce niveau de contrôle qualité, éloignez-vous. Le tube moins cher qui tombe en panne au bout de trois ans ne sera jamais moins cher à la fin du projet.
Besoin d’aide pour rédiger un cahier des charges pour des tubes de reformage ou de craquage ? Contactez notre équipe d'ingénierie pour la sélection des matériaux et des conseils en matière d'approvisionnement.
Les tubes de reformage dans une usine de fer à réduction directe (DRI) ne sont pas des tubes d'échangeur de chaleur ordinaires. Ils se trouvent à l'intérieur d'un reformeur alimen...
READ MOREUn serpentin radiant qui tombe en panne au 18e mois au lieu de la cinquième année fait plus qu’interrompre la production d’éthylène. Cela force un arrêt imprévu, un levage de grue et une réévalu...
READ MORELa section de convection d'un appareil de chauffage à feu est l'endroit où l'efficacité thermique est gagnée ou perdue. Les gaz de combustion quittent la section radiante entr...
READ MOREAprès trois années d'utilisation d'une unité de cokéfaction retardée, la température de sortie des gaz de combustion d'un appareil de chauffage à combustion avait dérivé de 180 °C...
READ MORE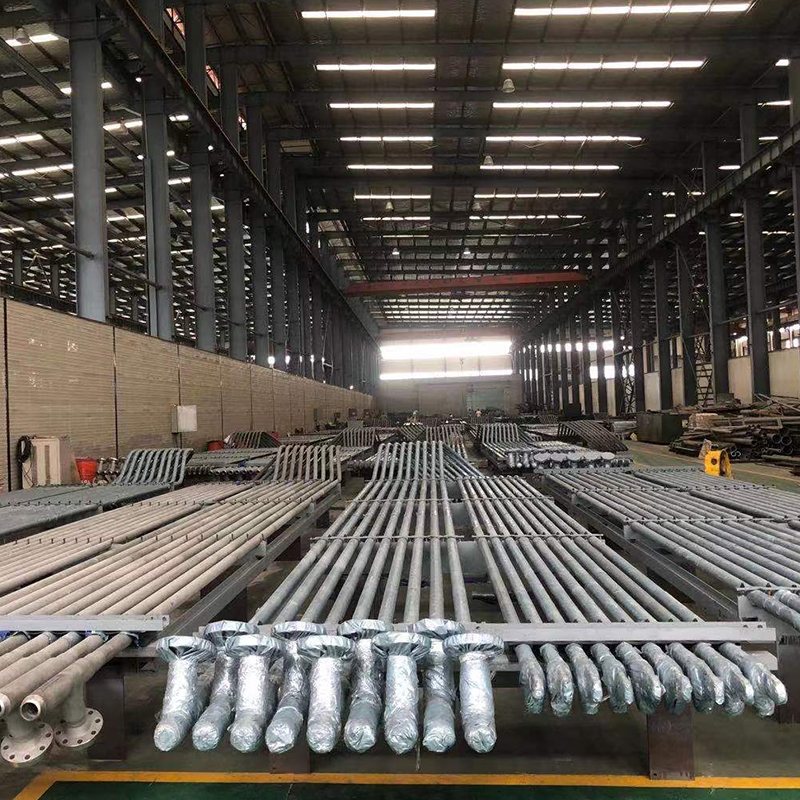
La série Cracking Tube est conçue pour les fours de craquage à haute température de l'industrie pétrochimique, offrant une stabilité thermique, une résistance à la corrosion et une fiabilité o...
See Details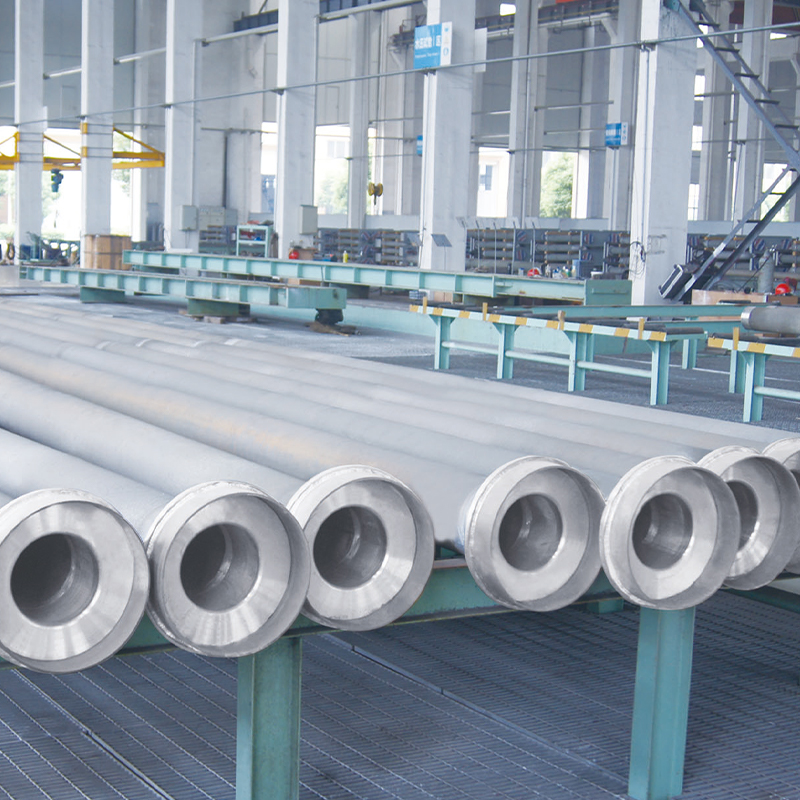
La série de tubes de four DRI de Tuopu est spécialement conçue pour les fours à fer à réduction directe (DRI), offrant une résistance thermique, une résistance mécanique et une stabilité opérationn...
See Details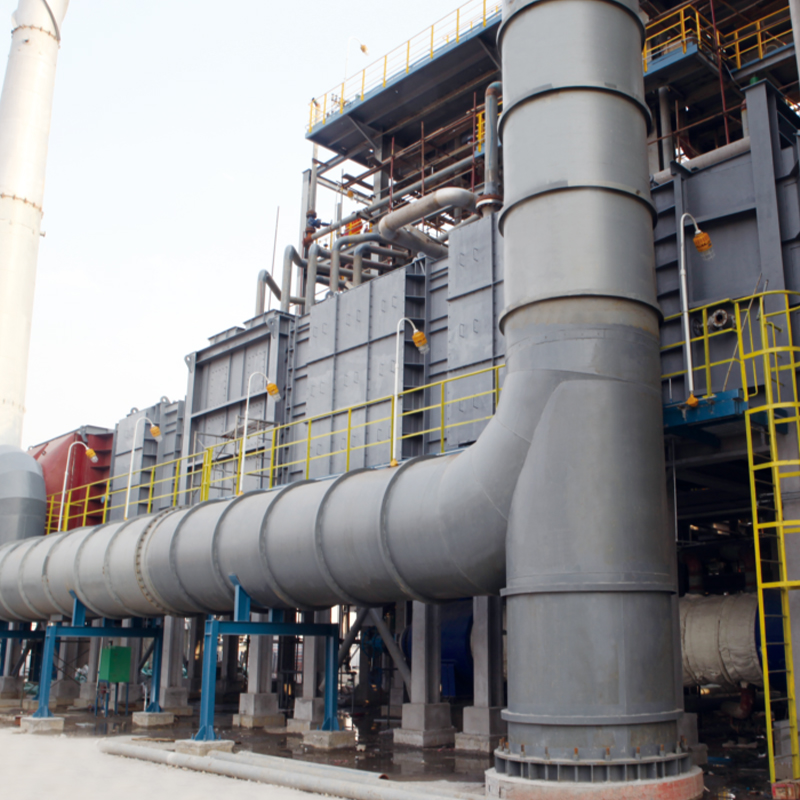
La série d’accessoires pour fours fournit des composants essentiels qui garantissent le fonctionnement sûr, efficace et fiable des fours industriels. Des brûleurs et thermocouples aux supports réfr...
See Details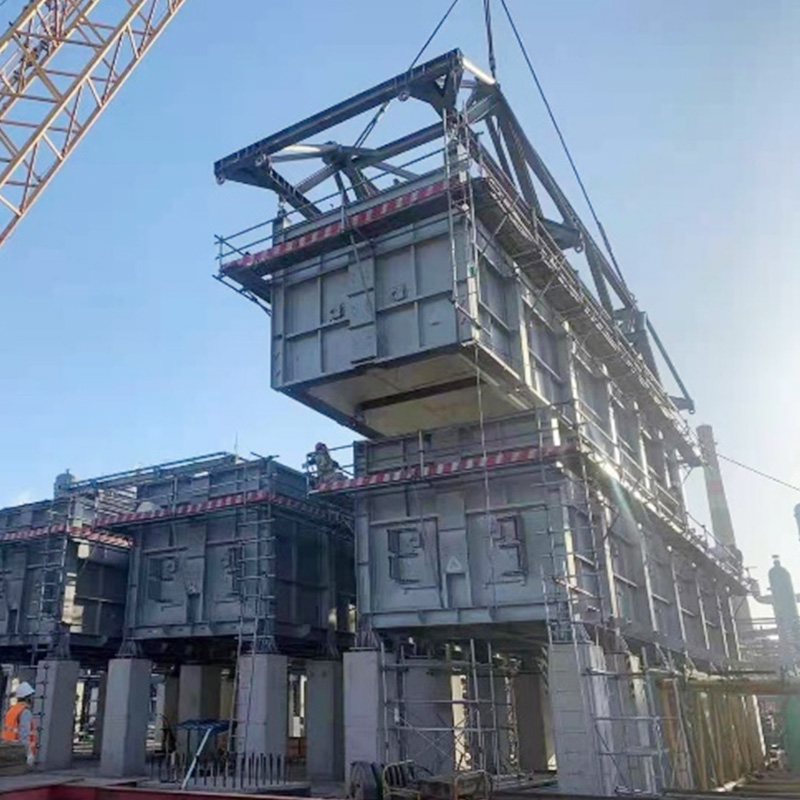
Utilisation de COMMOS et du PID intelligent pour une conception collaborative bidimensionnelle, atteignant un niveau de livraison numérique.
See Details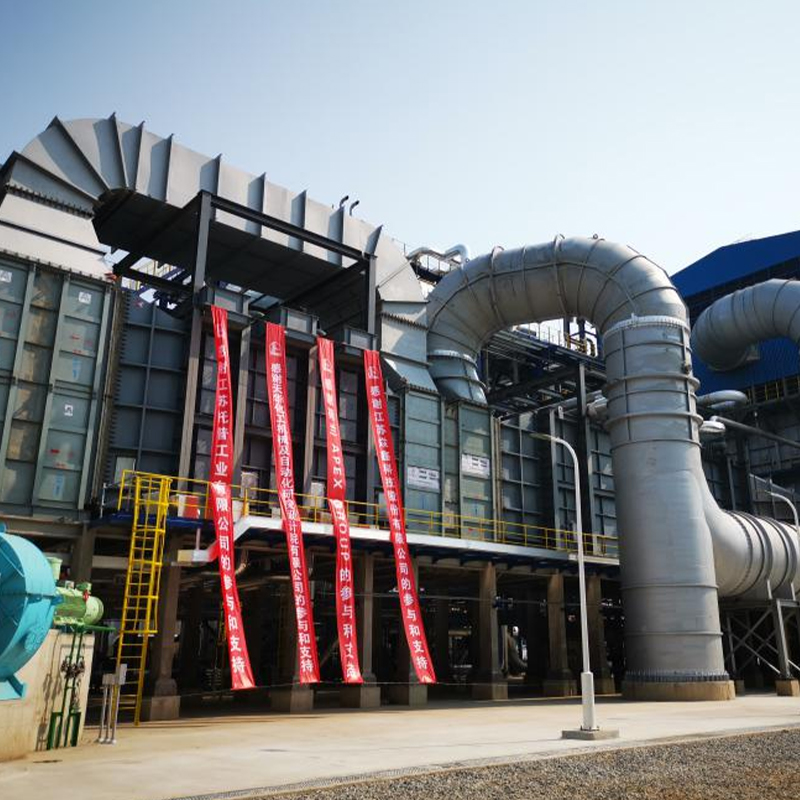
Notre reformeur de génération d'hydrogène est spécialement conçu pour fournir un chauffage précis et fiable pour les processus de production d'hydrogène dans les raffineries et les usines...
See Details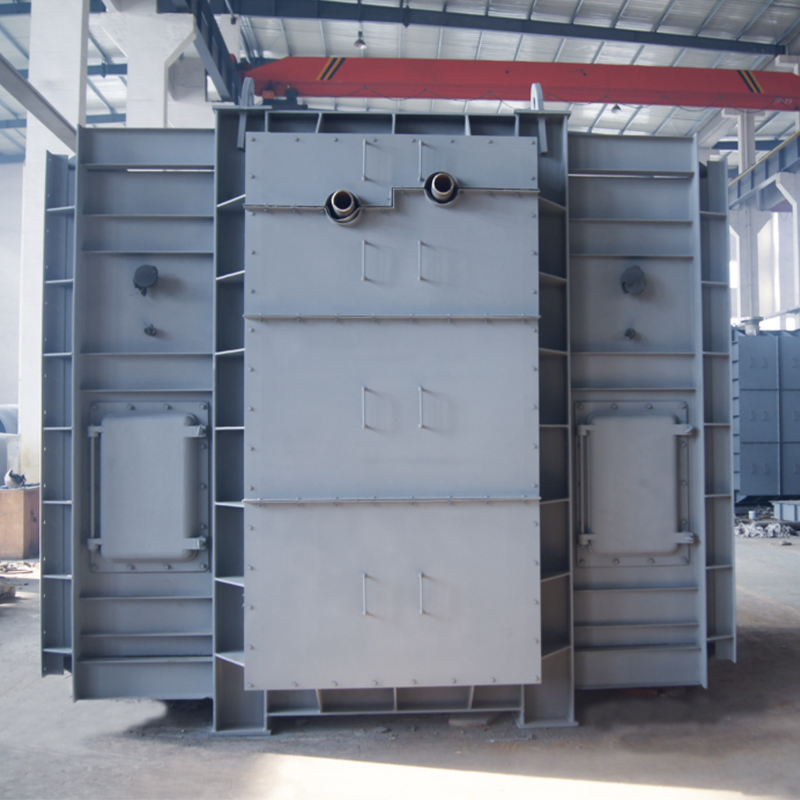
Le module de section de convection et le module de section radiante sont conçus pour optimiser le transfert de chaleur et l'efficacité énergétique dans les fours industriels. Combinant des tec...
See DetailsTéléphone
+86 189 5262 7611
+86-(0)523 8498 2299
Courriel
Adresse
No.20, route Fuyang, ville de Jingjiang, province du Jiangsu, Chine
Médias