Les tubes de reformage dans une usine de fer à réduction directe (DRI) ne sont pas des tubes d'échangeur de chaleur ordinaires. Ils se trouvent à l'intérieur d'un reformeur alimen...
READ MORE
 Accueil / Actualités / Nouvelles de l'industrie / Ingénierie pour les appareils de chauffage à feu : conception, métallurgie des tubes et livraison EPC
2026-10-09
Un réchauffeur de distillation sous vide peut établir son bilan thermique sur papier tout en bombant ses tubes en deux ans. Le chiffre des droits était correct. Ce qui a échoué, c'est une décision prise dans une autre discipline : une limite de flux augmentée pour économiser de la surface, un espacement des brûleurs réduit pour s'adapter à la parcelle, un support de tube déplacé pour simplifier la fabrication.
Voici donc la réponse courte avant le détail. L'ingénierie d'un appareil de chauffage à feu est un exercice de couplage et non un calcul thermique. Les exigences liées au processus, la métallurgie des bobines, la structure mécanique, le contrôle de la combustion et les limites de transport doivent se rapprocher, car les plus faibles d'entre eux déterminent l'intervalle de maintenance.
Lorsqu'un appareil de chauffage est acheté en tant que système thermique avec le matériel attaché, les écarts entre les disciplines réapparaissent plus tard sous forme de points chauds. Six filières d'ingénierie doivent être développées en parallèle, chacune produisant des informations dont dépendent les autres.
| Flux | Livrables typiques | Mode de défaillance en cas de sous-ingénierie |
|---|---|---|
| Conception de processus et thermique | Bilan thermique, disposition des serpentins, profil de flux, calculs de tirage et de débit | Cokéfaction, points chauds, durée de vie courte des bobines |
| Métallurgie des bobines et fabrication de tubes | Sélection des alliages, coulée centrifuge, procédures de soudage, tolérances dimensionnelles | Rupture par fluage, carburation, amincissement des parois |
| Mécanique, structurel et réfractaire | Enveloppe, supports, joints de dilatation, construction métallique de cheminées et de conduits, conception éolienne et sismique | Fissuration, fuite, dommages causés par les vibrations |
| Combustion et contrôles | Sélection et espacement des brûleurs, rapport air/carburant, contrôle du tirage et de la température, verrouillages | Impact de flamme, postcombustion, fonctionnement instable |
| Fabrication, inspection et assurance qualité | Soudage, traitement thermique post-soudage, CND, essais hydrostatiques, contrôle dimensionnel | Refonte du chantier, démarrage retardé |
| Transport et montage | Modularisation, points de levage, expédition roll-on/roll-off, séquence de montage sur site | Modules endommagés, grues inactives, glissement de calendrier |
La séquence compte autant que le contenu : la disposition des bobines alimente la conception mécanique, et la conception mécanique alimente les limites de transport. Sur les projets répartis entre plusieurs entrepreneurs, l’espace entre ces flux est l’endroit où vivent les problèmes.
Le devoir dimensionne le radiateur ; le flux décide de sa durée. Le flux radiant moyen est le chiffre indiqué dans la fiche technique, mais le tube qui tombe en panne se trouve d'abord dans la zone de flux maximal, généralement à côté des brûleurs ou au niveau des tubes de protection où commence la section radiante.
Les bonnes pratiques maintiennent le rapport pointe/moyenne entre environ 1,3 et 2,0 selon le service, et maintiennent le pic en dessous d'un plafond bien inférieur pour les services de vide, de cokéfaction et de résidus que pour les flux propres à grande vitesse. Le taux de cokéfaction et les dommages causés par le fluage augmentent tous deux fortement avec la température du tube métallique, de sorte qu'un petit excès local consomme tranquillement des années de longueur de cycle.
La vitesse de masse est le levier qui abaisse la température des parois sans modifier la fonction. Deux bobines de surface identique peuvent fonctionner à des températures de paroi très différentes si leurs vitesses internes diffèrent, et la plus lente semble généralement moins chère sur le devis.
Notre note sur sélection de radiateurs à combustion et applications d'ingénierie dans l'industrie pétrochimique couvre cette logique de sélection plus en profondeur.
La sélection des alliages est présentée comme une question de température. C'est aussi une question de carburation, de corrosion et de soudabilité.
La coulée centrifuge donne aux tubes de reformage, de fissuration et de serpentin radiant une structure de grain en colonne avec une meilleure résistance au fluage que la coulée statique, c'est pourquoi elle domine le service à haute température. Les sélections typiques vont de l'acier au carbone et 1,25Cr–2,25Cr à températures modérées, en passant par 9Cr–1Mo pour l'hydrotraitement et le reformage à la vapeur, jusqu'aux nuances austénitiques telles que le 347H et les alliages modifiés HP où les températures des métaux dépassent environ 900 °C.
Les détails qui déterminent la survie de la métallurgie sont moins visibles : procédure de soudage et traitement thermique post-soudage pour le matériau 9Cr, tolérance sur l'épaisseur et l'ovalité des parois et propreté des alésages. Quelques pour cent de variation de l'épaisseur de paroi modifient à la fois la contrainte et le transfert de chaleur, et sur les tubes remplis de catalyseur, cela modifie la chute de pression de l'ensemble du réacteur.
 Tube de craquage personnalisé pour fours à serpentin radiant Tube de serpentin radiant de remplacement pour fours de craquage à haute température ; L'épaisseur des parois, l'ovalité, la propreté des alésages et les détails de soudage influencent les contraintes, le transfert de chaleur et les intervalles d'arrêt. Voir le produit →
En cas de fissuration ou de remplacement d'un serpentin radiant, le tube n'est pas un accessoire du radiateur. C'est le composant qui définit l'intervalle d'arrêt.
Les réchauffeurs de raffinerie se ressemblent sur les dessins en élévation et se comportent très différemment en service.
 Chauffage sur mesure pour ADU et VDU Conçu pour la distillation atmosphérique et sous vide, ce réchauffeur à feu offre un chauffage multizone uniforme, une efficacité thermique élevée et une construction résistante à la corrosion pour le préchauffage du brut de raffinerie. Voir le produit →
Dans tous les cas, l'ingénieur de procédé définit l'enveloppe de flux et de vitesse, et l'ingénieur en mécanique doit fournir une bobine qui la maintient sans chute de pression excessive.
Les radiateurs chimiques poussent plus fort les mêmes composants. Les fours de craquage d'éthylène fonctionnent à des températures de sortie de serpentin comprises entre 800 et 870 °C avec des temps de séjour courts, ce qui signifie un flux élevé, des tubes fortement alliés et des configurations de brûleurs qui maintiennent un profil thermique uniforme le long du serpentin. Les unités de styrène ajoutent un surchauffeur de vapeur, les unités de déshydrogénation du propane et de conversion d'oléfines ont besoin de chaleur de réaction fournie selon un profil contrôlé, et les reformeurs d'hydrogène dépendent de l'uniformité de la température des parois des tubes dans toute la boîte radiante.
 Four de craquage d'éthylène personnalisé pour la pyrolyse des hydrocarbures Pour la production d'éthylène par vapocraquage, doté de sections radiantes et de convection optimisées et de brûleurs avancés pour une chaleur précise et uniforme à haute température. Voir le produit →
La leçon d'ingénierie est que l'uniformité du flux est un résultat à part entière, démontré au stade de la configuration du brûleur plutôt que découvert lors de la mise en service.
Une fois la conception thermique fixée, trois questions mécaniques décident de sa survie en service.
L'accessibilité fait partie de cette liste. Si un tube ne peut pas être remplacé sans couper un élément structurel, le chauffage coûtera plus cher sur vingt ans que ce qu'il a économisé à l'achat.
La dernière étape d’ingénierie décide souvent du calendrier. Les sections radiantes et les modules de convection sont fabriqués en atelier dans la mesure où le transport le permet, ce qui déplace le soudage, le traitement thermique après soudage, les essais non destructifs et les essais hydrostatiques dans un environnement contrôlé plutôt que sur un site.
Les limites de transport sont de véritables contraintes de conception. Une base d'équipement lourd d'environ 40 000 m² avec un hall de montage de 20 000 m² et une capacité de levage de 150 t fixe la limite supérieure du poids des modules ; un quai roulier dédié, d'environ 200 m de long avec 8 m de profondeur d'eau et conçu pour des mouvements rouliers de 50 000 t, fixe la limite supérieure de la taille des modules pour la livraison à l'étranger. Ces chiffres appartiennent à la revue de conception mécanique, et non à un devis d'expédition émis trois mois plus tard.
Un appareil de chauffage qui a réussi son test de performance peut encore tomber en panne au cours de sa première année, et les causes sont rarement exotiques.
Figure 2 : Répartition illustrative tirée de l'expérience d'exploitation, proposée comme une incitation à un examen plutôt qu'une affirmation statistique. Le réglage du brûleur, le réglage de l'oxygène et le contrôle du tirage représentent la plus grande part des premiers problèmes, et tous trois sont des activités de mise en service plutôt que des défauts de conception. Les dommages aux tubes viennent en deuxième position car c'est là que les compromis antérieurs sur le flux, l'alliage et la vitesse apparaissent finalement. La réponse pratique consiste en une enquête structurée sur les points chauds au cours des premières semaines d'exploitation, répétée après le premier arrêt planifié.
Avant de passer une commande de radiateurs allumés, obtenez une réponse à chacune de ces questions par écrit plutôt que dans des notes de réunion.
Non. Le devoir définit la quantité de chaleur transférée ; le flux et la surface déterminent la taille de la boîte. Accepter un flux plus élevé réduit la surface et le coût initial, et raccourcit normalement le délai entre le décokage et le remplacement du tube.
Chaque fois que le processus peut déposer du matériau sur la paroi du tube, comme dans les services de distillation sous vide, de cokéfaction et de résidus, ou lorsque la température de sortie est proche de la limite de fluage de l'alliage. Des cours d’eau propres et à grande vitesse tolèrent des pics plus élevés.
Il suffit qu'un déséquilibre de flux normal, un changement de brûleur et une légère variation d'alimentation ne puissent pas pousser la température du tube métallique au-delà de la valeur de conception. Sur un tube en alliage coulé, la marge mesurée en dizaines de degrés n'est pas conservatrice.
Profils de flux, calculs de vitesse, documentation sur les alliages et le soudage, dossiers d'inspection et plan de transport vérifiés par rapport aux limites réelles de levage et d'expédition.
L’ingénierie d’un appareil de chauffage à feu n’est pas un calcul répété à plus grande échelle. Il s’agit d’une chaîne de décisions dans laquelle les réponses thermiques, métallurgiques, mécaniques et logistiques doivent s’accorder avant le début de la fabrication, et où l’option la moins chère sur un maillon individuel a tendance à réapparaître plus tard sous forme de coût d’exploitation.
Si vous spécifiez un nouveau radiateur, un remplacement de serpentin ou une rénovation, envoyer à notre équipe d'ingénierie le devoir, le service et l'itinéraire de transport , et nous vous indiquerons quel lien est susceptible de régir votre projet.
Les tubes de reformage dans une usine de fer à réduction directe (DRI) ne sont pas des tubes d'échangeur de chaleur ordinaires. Ils se trouvent à l'intérieur d'un reformeur alimen...
READ MOREUn serpentin radiant qui tombe en panne au 18e mois au lieu de la cinquième année fait plus qu’interrompre la production d’éthylène. Cela force un arrêt imprévu, un levage de grue et une réévalu...
READ MORELa section de convection d'un appareil de chauffage à feu est l'endroit où l'efficacité thermique est gagnée ou perdue. Les gaz de combustion quittent la section radiante entr...
READ MOREAprès trois années d'utilisation d'une unité de cokéfaction retardée, la température de sortie des gaz de combustion d'un appareil de chauffage à combustion avait dérivé de 180 °C...
READ MORE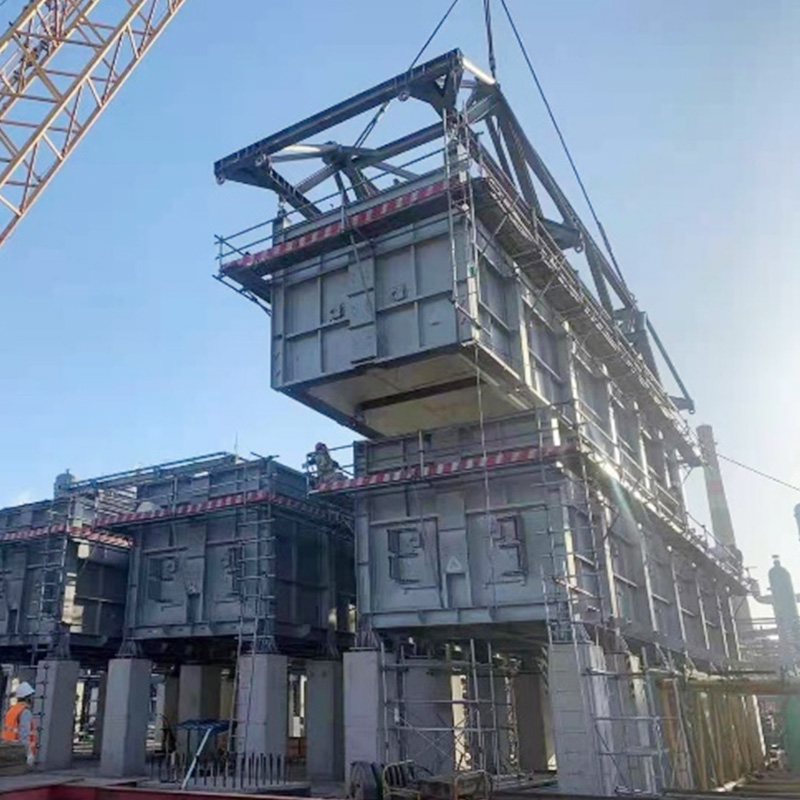
Utilisation de COMMOS et du PID intelligent pour une conception collaborative bidimensionnelle, atteignant un niveau de livraison numérique.
See Details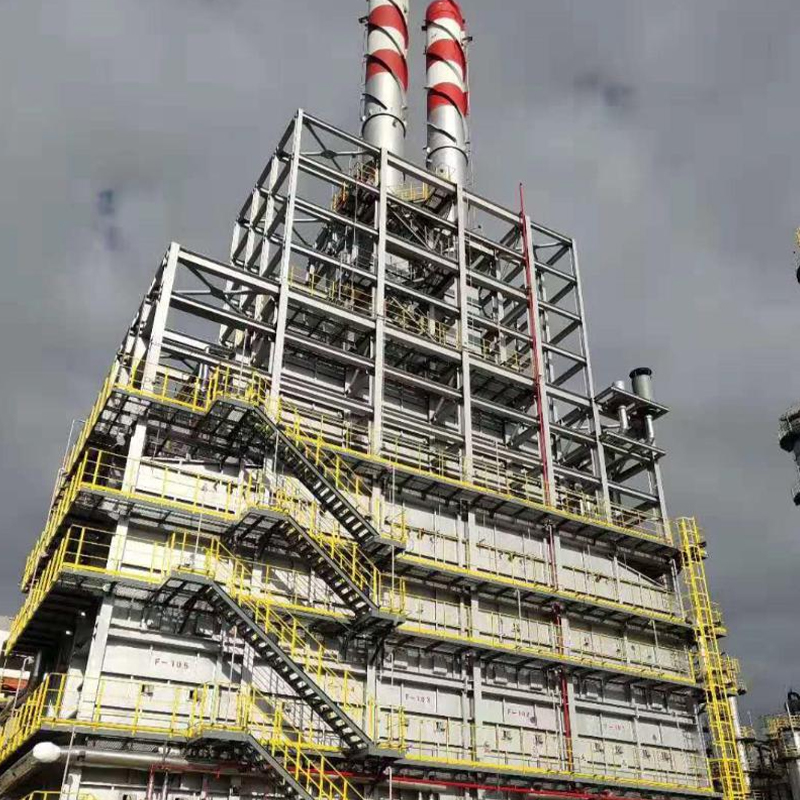
Le four joue un rôle essentiel dans le maintien de taux de conversion élevés, d'une qualité de produit constante et d'un fonctionnement fiable à long terme dans les usines de traitement p...
See Details
Notre réchauffeur à feu pour ADU et VDU est conçu pour un chauffage fiable et efficace du pétrole brut dans les processus de distillation atmosphérique et sous vide. Conçu pour une efficacité therm...
See Details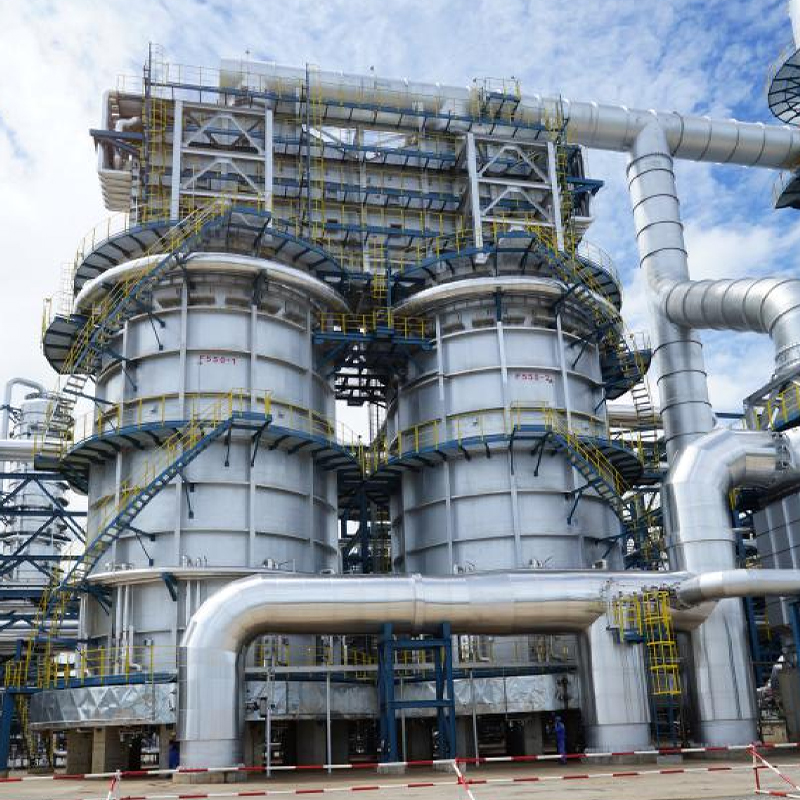
Notre réchauffeur à rebouilleur au xylène est une solution de chauffage industrielle de précision conçue pour la séparation et la récupération efficaces du xylène dans les usines de traitement pétr...
See Details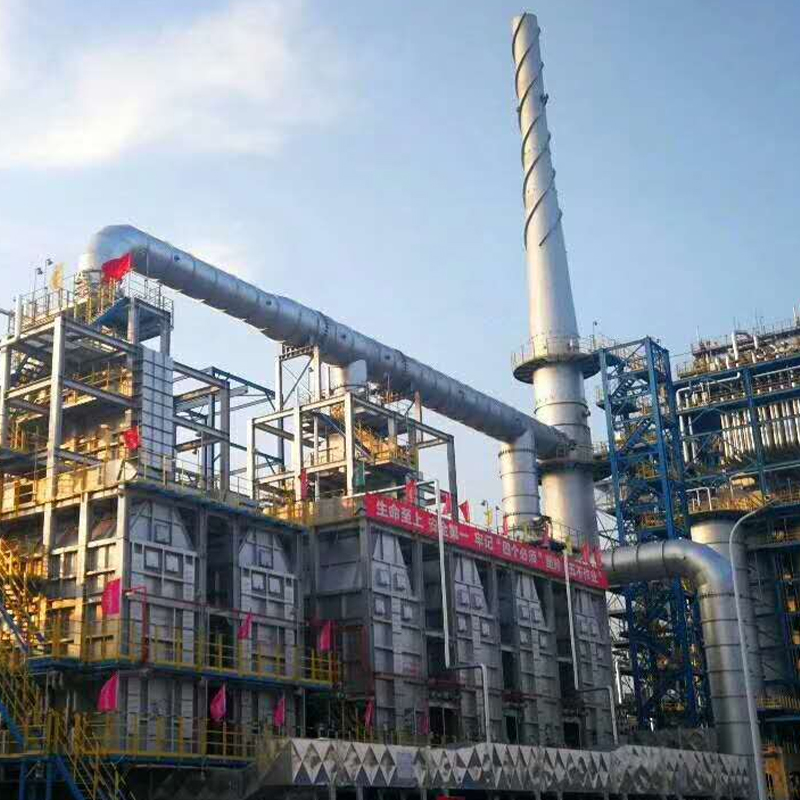
Notre réchauffeur d’hydrocraquage de résidus est conçu pour un chauffage efficace dans les processus d’hydroffinage du pétrole lourd. Il offre un contrôle précis de la température, un chauffage uni...
See Details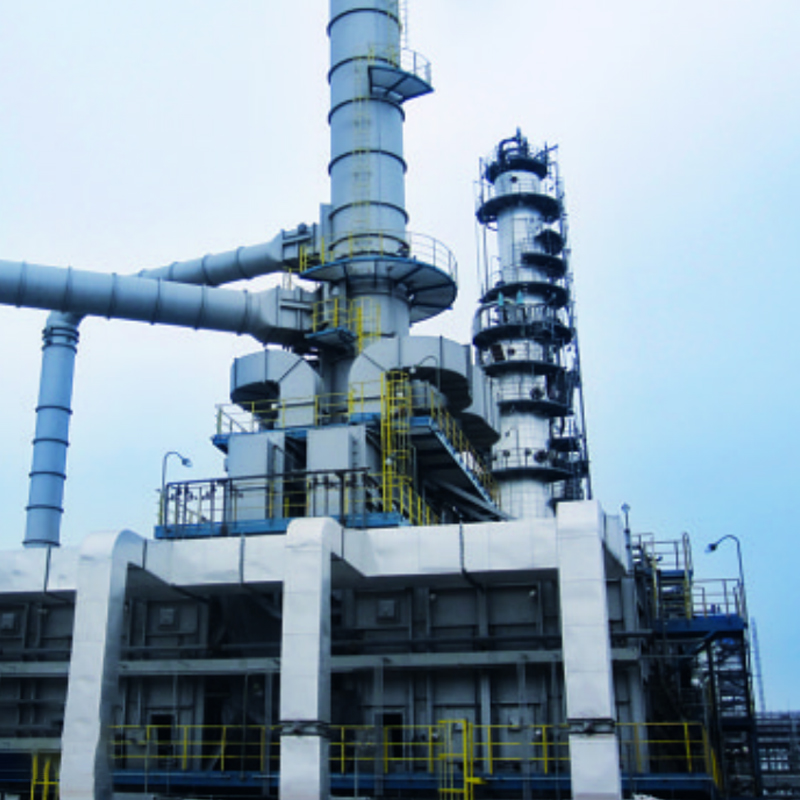
Notre réchauffeur pour unité de viscoréduction est conçu pour chauffer efficacement les matières premières d’hydrocarbures lourds dans les processus de réduction de viscosité et de craquage. En fou...
See DetailsTéléphone
+86 189 5262 7611
+86-(0)523 8498 2299
Courriel
Adresse
No.20, route Fuyang, ville de Jingjiang, province du Jiangsu, Chine
Médias